

Введение — Почему важен материал валков и выбор роликовых колец
В производстве горячекатаного профильного проката, валки прокатного стана являются наиболее подверженными износу деталями во всей линии прокатки.
Профиль пассивированной канавки — каким бы точным он ни был — становится бесполезным при нанесении на корпус валка с низкой износостойкостью. Износ валка обычно составляет значительную долю затрат на переработку тонны продукции, а срок службы валка напрямую влияет как на стабильность качества продукции, так и на общую производительность прокатного стана.
Данная статья завершает модуль M2 технической серии по горячекатаной профильной стали (статьи 2.1–2.4) и посвящена подробному изучению материаловедения валков, технологии роликовых колец для универсальных прокатных станов, механизмов износа и структурированному подходу к управлению сроком службы валков.

- Выбор материала для валков: соответствие химического состава требованиям задачи прокатки.
1.1 Горизонтальные и вертикальные валки
Вертикальные валки, особенно те, что используются в универсальных прокатных станах, подвергаются самым суровым условиям эксплуатации в прокатной линии. Они испытывают интенсивное трение фланцев, концентрированный нагрев от отдачи и быстрые термические циклы. Такое сочетание факторов приводит к гораздо более высоким темпам износа, чем у горизонтальных валков, что требует использования более качественных материалов для валков и более агрессивных стратегий охлаждения.
1.2 Общие категории рулонных материалов
Современные прокатные станы выбирают материалы для валков из нескольких групп в зависимости от конкретной стадии прокатки и требований к продукции. Кованые стальные валки обеспечивают высокую механическую прочность и ударную вязкость для черновых прокатных работ. Литые стальные валки обеспечивают экономически выгодное сочетание износостойкости и ударной вязкости для промежуточных прокатных станов. Валы из адамита — среднехромистой перлитной стали — обеспечивают повышенную износостойкость для получистовой обработки.
1.3 Твердость и износостойкость валков
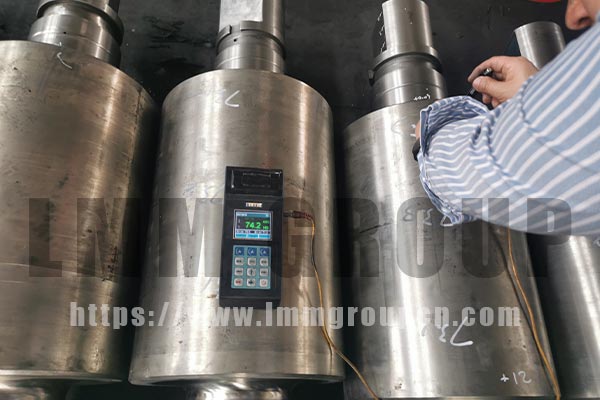
Твердость валков, обычно измеряемая по Шору или Бринеллю (HB), является основным показателем износостойкости поверхности. Однако более твердые валки более подвержены образованию поверхностных трещин (термическому растрескиванию) в условиях высоких температур. Оптимальный баланс между твердостью и стойкостью к термической усталости является ключевым фактором при выборе подходящего валка.
рулонный материал для каждого прохода в графике прокатки.
- Роликовые кольца: критически важный изнашиваемый компонент в универсальных мельницах.
2.1 Что такое роликовые кольца?
Роликовые кольца — также называемые роликовыми кольцами или картриджными кольцами — представляют собой сегментированные износостойкие втулки, устанавливаемые на корпус горизонтальных и вертикальных валков в универсальных прокатных станах. В отличие от монолитных валков, роликовые кольца можно устанавливать и заменять по отдельности при износе, что значительно снижает общую стоимость износа валков на тонну произведенной стали.
2.2 Кольца из карбида вольфрама и высокохромистого композита
В универсальных прокатных станах для горизонтальных и вертикальных валков чаще всего используются валы из карбида вольфрама или высокохромистых композитных материалов. Эти составы колец обеспечивают износостойкость, значительно превосходящую монолитные литые стальные валы, существенно увеличивая интервал замены колец и поддерживая контроль размеров фланцев на протяжении всего срока службы кольца.
Конструкция со сменным кольцом кованые валки Это снижает стоимость расходных материалов на тонну, поскольку при каждом техническом обслуживании требуется замена только кольца, а не всего вала валов.
- Механизмы износа валков горячекатаного прокатного стана
3.1 Термическая усталость (растрескивание при пожаре)
Многократный нагрев от контакта с горячей стальной полосой и охлаждение от распыления воды или эмульсии вызывают циклические термические напряжения на поверхности валка. Со временем эти термические циклы приводят к образованию сети тонких поверхностных трещин, обычно называемых огневыми трещинами или термическим растрескиванием. Эти трещины ускоряют другие виды износа и могут привести к отслаиванию поверхности, если их не контролировать.
3.2 Механическое истирание
Прямой контакт металла с металлом между поверхностью валка и проходящей стальной полосой вызывает механическое истирание. Это приводит к износу профиля канавки, уменьшению угла захвата и изменению эффективного поперечного сечения прохода. По мере уменьшения диаметра канавки накапливаются отклонения в размерах, что в конечном итоге требует замены валка.
3.3 Окисление и перенос адгезивов
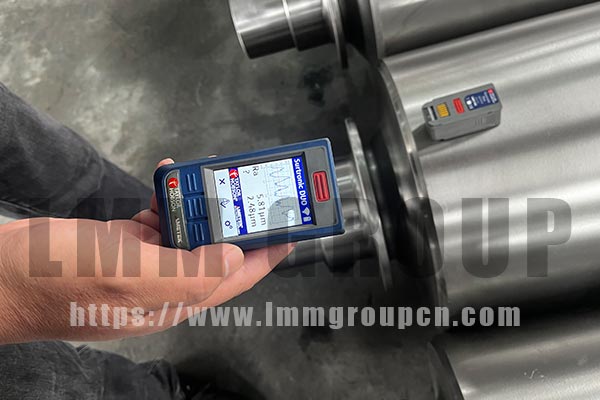
На поверхностях валков, подверженных воздействию высоких температур прокатки, образуется оксидная окалина (прокатная окалина). Эта окалина может отслаиваться и повторно осаждаться на поверхности валка, или же материал полосы может переноситься на валок путем адгезии, создавая дефекты поверхности, которые отпечатываются на полосе. Оба механизма ухудшают качество поверхности и увеличивают шероховатость поверхности валка.
3.4 Сложная структура износа — основной режим в реальных условиях
На практике все три механизма — термическая усталость, механическое истирание и окисление/адгезия — действуют одновременно и взаимодействуют синергетически. Преобладающий вид износа зависит от режима прокатки, химического состава полосы, материала валков и эффективности охлаждения. Понимание того, какой механизм является основным в конкретном прокатном стане, имеет важное значение для выбора целевого материала валков и стратегии охлаждения.
- Управление сроком службы валков — структурированный подход.
4.1 Стратегия переключения режимов работы
Планирование замены валков требует баланса между затратами на простой и рисками, связанными с изменением размеров и качества при работе с изношенным профилем канавки. Современные прокатные станы используют измерения размеров в процессе производства (например, лазерные диаметрометры) и контроль поверхности для запуска замены валков на основе измеренного состояния, а не фиксированного графика тоннажа.
4.2 Оптимизация охлаждения валков
Эффективное охлаждение валков предотвращает термическую усталость, поддерживая температуру поверхности валков в узком диапазоне во время прокатки. Недостаточное охлаждение ускоряет образование трещин при горении; чрезмерное охлаждение может вызвать термический шок и хрупкое разрушение. Стратегия охлаждения должна соответствовать материалу валков, материалу полосы и профилю скорости прокатки.
4.3 Шлифовка валков и динамическая балансировка
В промежутках между циклами смены валков шлифовка валков восстанавливает профиль канавки и удаляет дефекты поверхности. После шлифовки валки необходимо подвергнуть динамической балансировке для устранения остаточного дисбаланса, который в противном случае мог бы вызвать вибрацию прокатного стана. Даже небольшие величины дисбаланса могут создавать значительные вибрационные силы на высоких частотах прокатки.
4.4 Ведение учета рулонов и прогнозируемое техническое обслуживание
Подробные записи о техническом обслуживании валков, включая материал валков, историю шлифовки, даты переналадки, тоннаж проходов и наблюдаемый характер износа, составляют основу данных для прогнозирующего технического обслуживания. Системы онлайн-мониторинга вибрации и измерения зазоров между валками обеспечивают ввод данных в модель прогнозирующего технического обслуживания в режиме реального времени, что позволяет планировать замену валков на основе их состояния.
- Технологические достижения в области материалов для валков и систем валковых колец.
5.1 Конструкция композитного валка
Композитные валки — с прочным пластичным сердечником, соединенным с высокотвердой оболочкой — сочетают в себе сопротивление разрушению и износостойкость поверхности. Такая конструкция особенно эффективна для черновой обработки и черновых прокатных станов, где одновременно требуются ударопрочность и износостойкость.
5.2 Поверхностные покрытия для снижения износа валков
Современные поверхностные покрытия, такие как покрытия, нанесенные методом физического осаждения из паровой фазы (PVD), и керметные покрытия, нанесенные методом термонапыления, могут быть использованы для уменьшения как адгезионного, так и абразивного износа на поверхности валков. Эти покрытия продлевают срок службы валков, снижают вибрацию прокатного стана, вызванную изменением шероховатости поверхности, и уменьшают себестоимость тонны прокатанной продукции.
5.3 Онлайн-мониторинг износа валов
Мониторинг зазора между валками, усилия на валках и шероховатости поверхности валков в режиме реального времени, интегрированный с системой автоматизации прокатного стана, позволяет непрерывно оценивать состояние валков без прерывания производства. При обнаружении аномалий скорости износа ремонтные бригады получают заблаговременное предупреждение, что позволяет проводить плановую замену валков во время плановых простоев стана, а не аварийные остановки.
- Экономическое значение — используйте жизнь как рычаг для снижения затрат.
Износ валков является одной из наиболее значимых контролируемых статей затрат в производстве горячекатаной профильной стали. Увеличение срока службы валков напрямую снижает себестоимость тонны прокатного стана, минимизирует незапланированные простои из-за поломок валков и стабилизирует качество размеров — что делает управление сроком службы валков одним из наиболее эффективных способов повышения эффективности производства, доступных как инженерам-технологам, так и руководителям производства.
- Краткое содержание модуля M2 — От проектирования канавок до срока службы роликов
Четыре статьи, составляющие модуль M2 технической серии «Горячекатаная профильная сталь», прослеживают всю цепочку разработки: основы проектирования канавок (2.1), универсальные профили канавок (2.2), моделирование проектирования канавок (2.3), а теперь и материаловедение валков и управление сроком службы валков (2.4). Главный вывод: проектирование канавок — это «исходный код» качества полосы; валок — это носитель, который его выполняет; моделирование делает проектирование предсказуемым; а управление сроком службы позволяет контролировать затраты на обеспечение качества.
Часто задаваемые вопросы — Материалы валков прокатных станов, роликовые кольца и срок службы
В1: Какой материал валков лучше всего подходит для горячекатаной профильной стали?
Универсального «лучшего» материала для валков не существует — оптимальный выбор зависит от положения прокатного стана, марки прокатываемой профильной стали и мощности охлаждения прокатного стана. Кованые стальные и адамантитовые валки являются стандартными для черновых прокатных станов; для универсальных чистовых прокатных станов, где допуски по размерам наиболее жесткие, предпочтительны кольца из высокохромистого композита или карбида вольфрама.
Вопрос 2: Как охлаждение валков влияет на срок их службы?
Равномерное охлаждение валков предотвращает термическую усталость (образование трещин при горении), поддерживая стабильную температуру поверхности валков. Неравномерное охлаждение создает температурные градиенты, которые приводят к образованию микротрещин, ускоряя износ композитного материала. Современные системы эмульсионного охлаждения с программируемыми схемами распыления позволяют подобрать стратегию охлаждения в соответствии с графиком прокатки.
Вопрос 3: Что вызывает быстрый износ валков при горячей прокатке?
Быстрый износ валков обычно обусловлен сочетанием высоких температур прокатки, агрессивного химического состава полосы (например, высокоуглеродистых или легированных марок), недостаточного охлаждения валков и смещения, которое концентрирует нагрузку на кромках валков. Определение основного вида износа — термического, абразивного или адгезионного — является первым шагом к принятию корректирующих мер.
Вопрос 4: Как часто следует проверять и заменять рулоны?
В большинстве современных прокатных станов горячего проката визуальный осмотр поверхности валков проводится при каждой смене валков, а диаметр канавок измеряется лазерными датчиками во время прокатки. Валки заменяются, когда потеря диаметра превышает допустимый предел, когда плотность трещинообразования достигает заданного порогового значения или когда динамическая балансировка выходит за рамки технических требований — в зависимости от того, что произойдет раньше.
Вопрос 5: Может ли шлифовка валков восстановить их рабочие характеристики?
Да, шлифовка валков удаляет поверхностные трещины, образовавшиеся при возгорании, и восстанавливает правильный профиль канавки между циклами работы валков. Однако каждая шлифовка удаляет материал и уменьшает диаметр валка; когда валок достигает минимального диаметра шлифовки, его необходимо утилизировать или заменить. Надлежащая документация по шлифовке отслеживает суммарное удаление материала для оптимизации количества циклов шлифовки на один валок.
В6: В чем преимущество сменных роликовых колец?
Использование роликовых колец позволяет заменять только изношенное внешнее кольцо, а не весь вал валов, при каждом техническом обслуживании. Это значительно снижает стоимость расходных материалов на тонну, поскольку дорогостоящий вал валов (с его антиусталостными обработанными поверхностями) может оставаться в эксплуатации в течение многих циклов замены колец. Замена колец также сокращает время переналадки валов по сравнению с полной заменой валов.
В7: Означает ли вибрация валков необходимость их замены?
Не обязательно — вибрация валков может возникать по многим причинам: смещение валков, износ подшипников валков, неправильное охлаждение валков, неровности нарезания резьбы на полосе или резонанс с корпусом прокатного стана. Диагностика вибрации должна сначала определить первопричину — частоту и источник — прежде чем решать, является ли замена валков, осмотр подшипников или регулировка параметров правильным решением.
Заключение — Операционное совершенство начинается на поверхности валков.
Для производителей горячекатаной профильной стали, ориентированных на глобальный рынок — обслуживающих дистрибьюторов технологий, покупателей оборудования OEM и промышленных оптовых покупателей — выбор материала валков, технология роликовых колец и проактивное управление сроком службы представляют собой одни из наиболее эффективных способов повышения эффективности производства. Понимание механизмов износа, действующих в конкретных условиях вашего прокатного стана, и правильный выбор соответствующих решений
валки прокатного стана и рулонный материал Сочетание различных методов и внедрение структурированной программы управления сроком службы валков напрямую снизит затраты на тонну потребляемых валков, улучшит точность размеров и минимизирует незапланированные простои прокатного стана, вызванные поломками валков.
Для получения дополнительной технической информации по выбору материала валков или для обсуждения специфических проблем, связанных с производительностью валков на прокатном стане, посетите сайт lmmrolls.com или свяжитесь напрямую с технической командой.

 Russian
 English
 Arabic
 Hindi