

परिचय — रोल मटीरियल और रोलर रिंग का चुनाव क्यों ज़रूरी है
हॉट रोल्ड सेक्शन स्टील उत्पादन में, रोलिंग मिल रोल पूरी मिल लाइन में सबसे ज़्यादा घिसने वाला हिस्सा हैं।
एक पैसिवेटेड ग्रूव प्रोफ़ाइल — चाहे कितनी भी अच्छी तरह से डिज़ाइन की गई हो — कम घिसाव-रोधी रोल बॉडी पर उकेरने पर बेकार हो जाती है। रोल की खपत आम तौर पर प्रति टन प्रोसेसिंग लागत का एक बड़ा हिस्सा होती है, और रोल की सर्विस लाइफ सीधे प्रोडक्ट की क्वालिटी, स्थिरता और कुल मिल थ्रूपुट दोनों पर असर डालती है।
यह आर्टिकल हॉट रोल्ड सेक्शन स्टील टेक्निकल सीरीज़ (आर्टिकल 2.1 से 2.4) के मॉड्यूल M2 को खत्म करता है, जिसमें रोल मटेरियल साइंस, यूनिवर्सल मिल्स के लिए रोलर रिंग टेक्नोलॉजी, वियर मैकेनिज्म और रोल सर्विस लाइफ मैनेजमेंट के लिए एक स्ट्रक्चर्ड अप्रोच की फोकस्ड जांच की गई है।

- रोल मटीरियल सिलेक्शन: रोलिंग टास्क के लिए केमिस्ट्री का मिलान
1.1 हॉरिजॉन्टल रोल बनाम वर्टिकल रोल
वर्टिकल रोल — खासकर यूनिवर्सल मिल में — मिल लाइन में सबसे मुश्किल ऑपरेटिंग कंडीशन का सामना करते हैं। वे तेज़ फ्लैंज फ्रिक्शन, कंसन्ट्रेटेड रिकॉइल हीटिंग और तेज़ थर्मल साइकलिंग झेलते हैं। यह कॉम्बिनेशन हॉरिजॉन्टल रोल की तुलना में घिसाव की दर को बहुत ज़्यादा बढ़ा देता है, जिसके लिए बेहतर रोल मटीरियल और ज़्यादा एग्रेसिव कूलिंग स्ट्रेटेजी की ज़रूरत होती है।
1.2 आम रोल मटीरियल कैटेगरी
मॉडर्न रोलिंग मिलें खास रोलिंग स्टेज और प्रोडक्ट की ज़रूरतों के आधार पर कई रोल मटीरियल फ़ैमिली में से चुनती हैं। फ़ोर्ज्ड स्टील रोल रफ़िंग पास के लिए हाई मैकेनिकल स्ट्रेंथ और टफ़नेस देते हैं। कास्ट स्टील रोल इंटरमीडिएट स्टैंड के लिए वियर रेजिस्टेंस और इम्पैक्ट टफ़नेस का एक कॉस्ट-इफेक्टिव बैलेंस देते हैं। एडमाइट रोल — एक मिडिल-क्रोमियम पर्लाइटिक स्टील — सेमी-फ़िनिशिंग एप्लीकेशन के लिए बेहतर वियर रेजिस्टेंस देते हैं।
1.3 रोल कठोरता और घिसाव प्रतिरोध
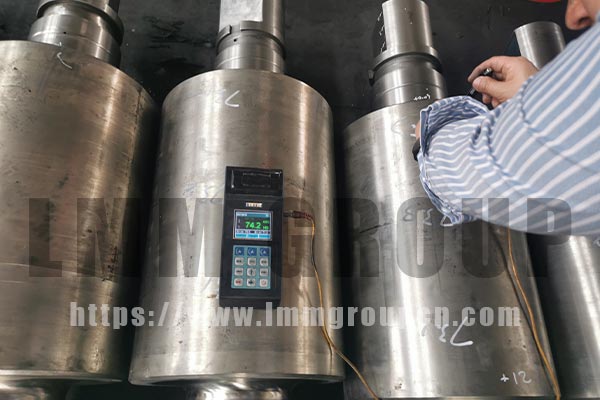
रोल हार्डनेस, जिसे आम तौर पर शोर हार्डनेस या ब्रिनेल हार्डनेस नंबर (HB) में मापा जाता है, सरफेस वियर रेजिस्टेंस का एक मुख्य इंडिकेटर है। हालांकि, ज़्यादा हार्ड रोल हाई-टेम्परेचर वाले माहौल में सरफेस से होने वाली आग (हीट चेकिंग) के लिए ज़्यादा सेंसिटिव होते हैं। हार्डनेस और थर्मल फटीग रेजिस्टेंस के बीच सही बैलेंस सही रोल चुनने के लिए ज़रूरी है।
रोल सामग्री मिल शेड्यूल में हर पास के लिए।
- रोलर रिंग्स: यूनिवर्सल मिल्स में पहनने वाला सबसे ज़रूरी हिस्सा
2.1 रोलर रिंग्स क्या हैं?
रोलर रिंग्स — जिन्हें रोल रिंग्स या कार्ट्रिज रिंग्स भी कहते हैं — यूनिवर्सल रोलिंग मिल्स में हॉरिजॉन्टल और वर्टिकल रोल्स की रोल बॉडी पर फिट की गई सेगमेंटेड वियर स्लीव्स होती हैं। मोनोलिथिक रोल्स के उलट, रोलर रिंग्स को अलग-अलग लगाया जा सकता है और घिसने पर बदला जा सकता है, जिससे प्रति टन स्टील बनाने पर रोल की कुल खपत का खर्च काफी कम हो जाता है।
2.2 टंगस्टन कार्बाइड और हाई-क्रोमियम कम्पोजिट रिंग्स
यूनिवर्सल मिलों में हॉरिजॉन्टल रोल रिंग और वर्टिकल रोल में आमतौर पर टंगस्टन कार्बाइड या हाई-क्रोमियम कम्पोजिट रोलर रिंग मटीरियल का इस्तेमाल होता है। ये रिंग कंपोजीशन मोनोलिथिक कास्ट स्टील रोल से कहीं ज़्यादा बेहतर वियर रेजिस्टेंस देते हैं, जिससे रिंग चेंजओवर इंटरवल काफी बढ़ जाता है और पूरे रिंग लाइफ साइकिल में फ्लैंज डायमेंशन कंट्रोल बना रहता है।
बदलने योग्य रिंग डिज़ाइन जाली रोल प्रति टन उपभोग्य लागत कम हो जाती है क्योंकि प्रत्येक सेवा अंतराल पर केवल रिंग को – पूरे रोल शाफ्ट को नहीं – प्रतिस्थापन की आवश्यकता होती है।
- हॉट रोलिंग मिल रोल्स में वियर मैकेनिज्म
3.1 थर्मल फटीग (फायर क्रैकिंग)
गर्म स्टील स्ट्रिप के संपर्क में आने से बार-बार गर्म होने और पानी या इमल्शन स्प्रे से ठंडा होने से रोल की सतह पर साइक्लिक थर्मल स्ट्रेस पैदा होता है। समय के साथ, इस थर्मल साइकलिंग से सतह पर बारीक दरारों का एक नेटवर्क बन जाता है, जिसे आमतौर पर फायर क्रैकिंग या हीट चेकिंग कहा जाता है। ये दरारें दूसरे घिसाव के तरीकों को तेज़ करती हैं और अगर इन पर नज़र न रखी जाए तो सतह के टूटने का कारण बन सकती हैं।
3.2 यांत्रिक घर्षण
रोल की सतह और पासिंग स्टील स्ट्रिप के बीच सीधे मेटल-टू-मेटल कॉन्टैक्ट से मैकेनिकल घिसाव होता है। इससे ग्रूव प्रोफ़ाइल घिस जाती है, बाइट एंगल कम हो जाता है और असरदार पास क्रॉस-सेक्शन बदल जाता है। जैसे-जैसे ग्रूव का डायमीटर कम होता है, डाइमेंशनल डेविएशन जमा होते हैं, जिसके लिए आखिर में रोल बदलने की ज़रूरत पड़ती है।
3.3 ऑक्सीकरण और चिपकने वाला स्थानांतरण
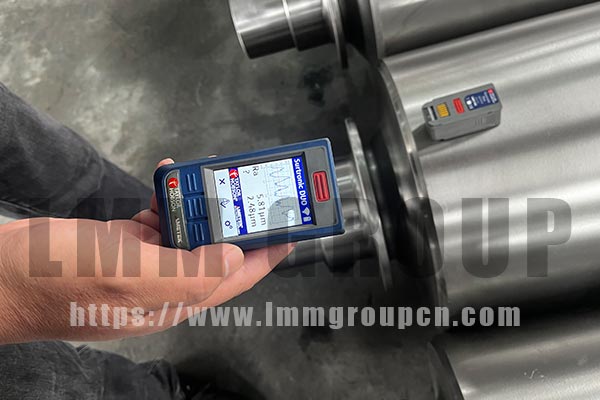
ज़्यादा तापमान वाली रोलिंग कंडीशन में रोल की सतहों पर ऑक्साइड स्केल (मिल स्केल) बन जाता है। यह स्केल टूटकर रोल की सतह पर फिर से जम सकता है, या स्ट्रिप मटीरियल चिपकने वाले पदार्थ से रोल पर ट्रांसफर हो सकता है, जिससे सतह पर खराबी आ सकती है जो स्ट्रिप पर छप जाती है। दोनों तरीके सतह की क्वालिटी खराब करते हैं और रोल की सतह का खुरदुरापन बढ़ाते हैं।
3.4 कंपाउंड वियर — असल दुनिया का सबसे अहम मोड
असल में, तीनों मैकेनिज्म — थर्मल फटीग, मैकेनिकल घिसाव, और ऑक्सीडेशन/एडहेसन — एक साथ काम करते हैं और एक साथ मिलकर काम करते हैं। मुख्य वियर मोड रोलिंग शेड्यूल, स्ट्रिप केमिस्ट्री, रोल मटीरियल और कूलिंग एफिशिएंसी पर निर्भर करता है। किसी मिल में कौन सा मैकेनिज्म मुख्य है, यह समझना टारगेटेड रोल मटीरियल और कूलिंग स्ट्रेटेजी चुनने के लिए ज़रूरी है।
- रोल सर्विस लाइफ मैनेजमेंट — एक स्ट्रक्चर्ड अप्रोच
4.1 रोल चेंजओवर रणनीति
रोल बदलने का शेड्यूल बनाने के लिए, घिसे हुए ग्रूव प्रोफ़ाइल के साथ काम करने के डाइमेंशन और क्वालिटी रिस्क के साथ डाउनटाइम की लागत को बैलेंस करना ज़रूरी है। मॉडर्न मिलें फिक्स्ड टनेज शेड्यूल के बजाय, मापी गई स्थिति के आधार पर रोल बदलने के लिए इन-प्रोसेस डाइमेंशनल मेज़रमेंट (जैसे, लेज़र डायमीटर गेज) और सरफेस इंस्पेक्शन का इस्तेमाल करती हैं।
4.2 रोल कूलिंग ऑप्टिमाइज़ेशन
असरदार रोल कूलिंग, रोलिंग के दौरान रोल की सतह को एक टाइट टेम्परेचर बैंड में रखकर थर्मल थकान को कम करती है। कम कूलिंग से आग लगने की संभावना बढ़ जाती है; ज़्यादा कूलिंग से थर्मल शॉक और ब्रिटल फ्रैक्चर हो सकता है। कूलिंग का तरीका रोल मटीरियल, स्ट्रिप मटीरियल और रोलिंग स्पीड प्रोफ़ाइल से मेल खाना चाहिए।
4.3 रोल ग्राइंडिंग और डायनामिक बैलेंसिंग
रोल बदलने के साइकिल के बीच, रोल ग्राइंडिंग ग्रूव प्रोफ़ाइल को ठीक करती है और सतह की खराबी को दूर करती है। ग्राइंडिंग के बाद, बचे हुए अनबैलेंस को खत्म करने के लिए रोल को डायनामिक रूप से बैलेंस करना ज़रूरी है, नहीं तो मिल वाइब्रेशन को बढ़ा देगा। यहां तक कि छोटे अनबैलेंस मैग्नीट्यूड भी हाई-स्पीड रोलिंग फ़्रीक्वेंसी पर काफ़ी वाइब्रेशन फ़ोर्स पैदा कर सकते हैं।
4.4 रोल रिकॉर्ड और पूर्वानुमानित रखरखाव
रोल सर्विस के पूरे रिकॉर्ड — जिसमें रोल मटीरियल, ग्राइंडिंग हिस्ट्री, चेंजओवर डेट्स, पास टनेज, और देखा गया वियर मोड शामिल है — प्रेडिक्टिव मेंटेनेंस के लिए डेटा का आधार बनाते हैं। ऑनलाइन वाइब्रेशन मॉनिटरिंग और रोल गैप मेज़रमेंट सिस्टम प्रेडिक्टिव मेंटेनेंस मॉडल के लिए रियल-टाइम इनपुट देते हैं, जिससे कंडीशन के आधार पर रोल चेंज शेड्यूलिंग मुमकिन होती है।
- रोल मटीरियल और रोल रिंग सिस्टम में टेक्नोलॉजी की तरक्की
5.1 कम्पोजिट रोल डिज़ाइन
कम्पोजिट रोल — जिसमें एक मज़बूत डक्टाइल रोल कोर होता है जो हाई-हार्डनेस रोल शेल से जुड़ा होता है — फ्रैक्चर रेजिस्टेंस को सरफेस वियर परफॉर्मेंस के साथ जोड़ता है। यह डिज़ाइन खास तौर पर रफिंग और रफिंग-स्टैंड एप्लीकेशन के लिए असरदार है, जहाँ इम्पैक्ट रेजिस्टेंस और वियर रेजिस्टेंस दोनों की एक साथ ज़रूरत होती है।
5.2 रोल वियर रिडक्शन के लिए सरफेस कोटिंग्स
एडवांस्ड सरफेस कोटिंग्स — जैसे फिजिकल वेपर डिपोजिशन (PVD) कोटिंग्स और थर्मल स्प्रे सर्मेट कोटिंग्स — को रोल सरफेस पर लगाया जा सकता है ताकि एडहेसिव और अब्रेसिव घिसाव दोनों को कम किया जा सके। ये कोटिंग्स रोल की सर्विस लाइफ बढ़ाती हैं, सरफेस रफनेस के कारण होने वाले मिल वाइब्रेशन को कम करती हैं, और रोल्ड प्रोडक्ट की प्रति टन कॉस्ट कम करती हैं।
5.3 ऑनलाइन रोल वियर मॉनिटरिंग
रियल-टाइम रोल गैप, रोल फ़ोर्स, और रोल सरफ़ेस रफ़नेस मॉनिटरिंग — मिल ऑटोमेशन सिस्टम के साथ इंटीग्रेटेड — प्रोडक्शन में रुकावट डाले बिना लगातार रोल कंडीशन का असेसमेंट करने में मदद करता है। जब वियर रेट में गड़बड़ी का पता चलता है, तो मेंटेनेंस क्रू को पहले से चेतावनी मिल जाती है, जिससे इमरजेंसी स्टॉपेज के बजाय शेड्यूल्ड मिल डाउनटाइम के दौरान प्लान्ड रोल चेंजओवर किए जा सकते हैं।
- आर्थिक महत्व — लागत के लीवर के रूप में रोल लाइफ़
हॉट रोल्ड सेक्शन स्टील प्रोडक्शन में रोल की खपत सबसे ज़रूरी कंट्रोल की जा सकने वाली कॉस्ट आइटम में से एक है। रोल की सर्विस लाइफ बढ़ाने से सीधे तौर पर प्रति टन रोल की कॉस्ट कम होती है, रोल फेल होने से मिल का अनशेड्यूल्ड डाउनटाइम कम होता है, और डाइमेंशनल क्वालिटी स्थिर होती है — जिससे रोल लाइफ मैनेजमेंट मिल इंजीनियरों और प्रोडक्शन मैनेजरों, दोनों के लिए उपलब्ध सबसे ज़्यादा फ़ायदेमंद ऑपरेशनल सुधारों में से एक बन जाता है।
- मॉड्यूल M2 समरी — ग्रूव डिज़ाइन से रोल सर्विस लाइफ़ तक
हॉट रोल्ड सेक्शन स्टील टेक्निकल सीरीज़ के मॉड्यूल M2 में शामिल चार आर्टिकल पूरी डेवलपमेंट चेन को दिखाते हैं: ग्रूव डिज़ाइन के फंडामेंटल्स (2.1), यूनिवर्सल ग्रूव प्रोफाइल (2.2), ग्रूव डिज़ाइन सिमुलेशन (2.3), और अब रोल मटीरियल साइंस और रोल सर्विस लाइफ मैनेजमेंट (2.4)। एक लाइन की बात: ग्रूव डिज़ाइन स्ट्रिप क्वालिटी का 'सोर्स कोड' है; रोल वह कैरियर है जो इसे एग्जीक्यूट करता है; सिमुलेशन डिज़ाइन को प्रेडिक्टेबल बनाता है; और सर्विस लाइफ मैनेजमेंट क्वालिटी की कॉस्ट को कंट्रोल में रखता है।
FAQ — रोलिंग मिल रोल मटीरियल, रोलर रिंग और सर्विस लाइफ़
Q1: हॉट रोलिंग सेक्शन स्टील के लिए सबसे अच्छा रोल मटीरियल क्या है?
कोई यूनिवर्सल ‘बेस्ट’ रोल मटीरियल नहीं है — सबसे अच्छा चुनाव रोलिंग स्टैंड की पोज़िशन, रोल किए जा रहे सेक्शन स्टील ग्रेड और मिल की कूलिंग कैपेसिटी पर निर्भर करता है। रफ़िंग स्टैंड के लिए फ़ोर्ज्ड स्टील और एडमाइट रोल स्टैंडर्ड हैं; यूनिवर्सल मिल फ़िनिशिंग स्टैंड के लिए हाई-क्रोमियम कम्पोजिट या टंगस्टन कार्बाइड रिंग बेहतर हैं, जहाँ डाइमेंशनल टॉलरेंस सबसे टाइट होती है।
Q2: रोल कूलिंग रोल की सर्विस लाइफ को कैसे प्रभावित करती है?
लगातार, एक जैसी रोल कूलिंग, रोल की सतह के तापमान को स्थिर रखकर थर्मल फटीग (आग से होने वाली दरार) को कम करती है। एक जैसी कूलिंग से थर्मल ग्रेडिएंट बनते हैं जो माइक्रोक्रैक बनाते हैं, जिससे कंपाउंड घिस जाता है। प्रोग्रामेबल स्प्रे पैटर्न वाले मॉडर्न इमल्शन कूलिंग सिस्टम कूलिंग स्ट्रेटेजी को रोलिंग शेड्यूल से मैच करने देते हैं।
Q3: हॉट रोलिंग में रोल के तेज़ी से घिसने का क्या कारण है?
रोल का तेज़ी से घिसना आम तौर पर ज़्यादा रोलिंग टेम्परेचर, खराब स्ट्रिप केमिस्ट्री (जैसे, हाई-कार्बन या एलॉय ग्रेड), रोल का ठीक से ठंडा न होना, और गलत अलाइनमेंट की वजह से होता है, जिससे लोड रोल के किनारों पर जमा हो जाता है। घिसाव का मुख्य तरीका — थर्मल, एब्रेसिव, या एडहेसिव — पहचानना, ठीक करने का पहला कदम है।
Q4: रोल्स को कितनी बार चेक और बदलना चाहिए?
ज़्यादातर मॉडर्न हॉट रोलिंग मिलें हर रोल चेंजओवर पर विज़ुअल रोल सरफेस इंस्पेक्शन करती हैं और रोलिंग के दौरान लेज़र गेज से ग्रूव डायमीटर को मापती हैं। रोल तब बदले जाते हैं जब डायमीटर लॉस टॉलरेंस लिमिट से ज़्यादा हो जाता है, जब फायर क्रैकिंग डेंसिटी एक तय थ्रेशहोल्ड तक पहुँच जाती है, या जब डायनामिक बैलेंस स्पेसिफिकेशन्स से ज़्यादा हो जाता है — जो भी पहले हो।
Q5: क्या रोल ग्राइंडिंग से रोल की परफॉर्मेंस ठीक हो सकती है?
हाँ, रोल ग्राइंडिंग सतह पर लगी आग की दरारों को हटाती है और रोल सर्विस साइकिल के बीच सही ग्रूव प्रोफ़ाइल को ठीक करती है। हालाँकि, हर ग्राइंडिंग से मटीरियल हटता है और रोल का डायमीटर कम होता है; जब रोल अपने मिनिमम ग्राइंड डायमीटर पर पहुँच जाता है, तो उसे स्क्रैप या री-शेल करना पड़ता है। सही ग्राइंडिंग रिकॉर्ड हर रोल में ग्राइंड साइकिल की संख्या को ऑप्टिमाइज़ करने के लिए कुल मटीरियल हटाने को ट्रैक करते हैं।
Q6: बदलने वाले रोलर रिंग का क्या फ़ायदा है?
रोलर रिंग से हर सर्विस इंटरवल पर सिर्फ़ घिसी हुई बाहरी रिंग को बदला जा सकता है — पूरे रोल शाफ़्ट को नहीं। इससे हर टन खर्च होने वाली लागत काफ़ी कम हो जाती है, क्योंकि महंगा रोल शाफ़्ट (इसकी एंटी-फटीग मशीनी सतहों के साथ) कई रिंग चेंजओवर के लिए काम में रह सकता है। रिंग बदलने से पूरे रोल बदलने के मुकाबले रोल चेंजओवर का समय भी कम हो जाता है।
Q7: क्या रोल वाइब्रेशन से रोल बदलने की ज़रूरत का पता चलता है?
ज़रूरी नहीं — रोल वाइब्रेशन कई वजहों से हो सकता है: रोल का गलत अलाइनमेंट, घिसे हुए रोल बेयरिंग, गलत रोल कूलिंग, स्ट्रिप थ्रेडिंग में गड़बड़ी, या मिल हाउसिंग के साथ रेज़ोनेंस। वाइब्रेशन डायग्नोसिस में सबसे पहले असली वजह, फ्रीक्वेंसी और सोर्स का पता लगाना चाहिए, फिर यह तय करना चाहिए कि रोल चेंजओवर, बेयरिंग इंस्पेक्शन, या पैरामीटर एडजस्टमेंट सही उपाय है या नहीं।
निष्कर्ष — ऑपरेशनल एक्सीलेंस रोल सरफेस से शुरू होता है
ग्लोबल मार्केट को टारगेट करने वाले हॉट रोल्ड सेक्शन स्टील प्रोड्यूसर के लिए — जो टेक्नोलॉजी डिस्ट्रीब्यूटर, OEM इक्विपमेंट खरीदार और इंडस्ट्रियल होलसेल खरीदारों को सर्विस देते हैं — रोल मटीरियल सिलेक्शन, रोलर रिंग टेक्नोलॉजी और प्रोएक्टिव सर्विस लाइफ मैनेजमेंट कुछ सबसे ज़्यादा फ़ायदे वाले ऑपरेशनल सुधार हैं। अपनी खास मिल के माहौल में एक्टिव वियर मैकेनिज्म को समझना, सही चुनना।
रोलिंग मिल रोल और रोल सामग्री कॉम्बिनेशन, और एक स्ट्रक्चर्ड रोल सर्विस लाइफ मैनेजमेंट प्रोग्राम लागू करने से सीधे तौर पर प्रति टन रोल की खपत की लागत कम होगी, डाइमेंशनल कंसिस्टेंसी में सुधार होगा, और रोल से जुड़ी खराबी की वजह से मिल का अनप्लांड डाउनटाइम कम होगा।
रोल मटीरियल चुनने पर और टेक्निकल गाइडेंस के लिए या मिल-स्पेसिफिक रोल परफॉर्मेंस चैलेंज पर बात करने के लिए, lmmrolls.com पर जाएं या टेक्निकल टीम से सीधे कॉन्टैक्ट करें।

 Hindi
 English
 Russian
 Arabic