

Валки из карбида вольфрама: анализ коренных причин и предотвращение проблем
Исследование причин выхода из строя твердосплавных прокатных колец на высокоскоростном проволочном стане | Отчет о техническом анализе
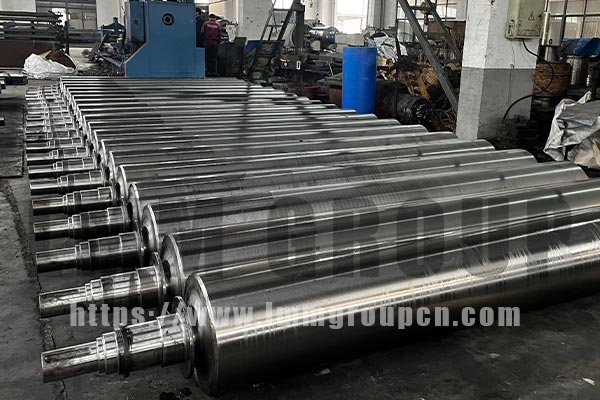
Введение — Понимание причин разрушения прокатных колец на проволочных станах
Валки из карбида вольфрама Взрывы на высокоскоростных прокатных станах для проволоки представляют собой серьезную производственную опасность, которая может привести к значительному повреждению оборудования, производственным потерям и угрозе безопасности. В данном техническом отчете представлен подробный анализ первопричин взрыва. валки из карбида вольфрама инцидент со взрывом, произошедший в ходе производства катанки диаметром 6,5 мм; в материале рассматриваются процесс расследования, полученные выводы, а также корректирующие меры, принятые для предотвращения повторения подобных случаев.
Обзор происшествия — дата, смена и производственные условия
Инцидент произошёл 7 августа 2026 года приблизительно в 07:51 во время ночной смены (смена B) на высокоскоростном прокатном стане для проволоки. Производство выпускало катушки проволоки диаметром 6,5 мм, когда операторы обнаружили отклонения в качестве готовой продукции. При осмотре были обнаружены отклонения как в верхней, так и в нижней части изделия. прокатные кольца из карбида вольфрама (WC) было установлено, что они одновременно лопнули и разрушились в одном и том же месте внутри прокатной клети.
Сведения об оборудовании: Поврежденные валковые кольца — это изделия из карбида вольфрама типа B154, изготовленные поставщиком из провинции Хунань (Китай). Первоначальный диаметр составлял Φ228,34 мм; к моменту выхода из строя диаметр колец уменьшился до Φ222 мм (нормальный рабочий диапазон: от Φ228,3 до Φ205 мм). Идентификационные номера колец — 250971 и 250979. Повреждения оказались серьезными: на обоих кольцах в одних и тех же местах возникли критические трещины, что сделало их непригодными для дальнейшего использования.
Систематическое расследование — анализ коренных причин по методу пяти факторов
Фактор 1: Анализ температуры процесса
В ходе расследования были проанализированы данные о температуре прокатки, которые показали, что температура металла при входе в прокатный стан составляла примерно 950°C, что соответствует установленным технологическим нормам. Это позволило исключить причины, связанные с температурным фактором, — такие как «холодный передний конец» (низкая температура металла, приводящая к затрудненному захвату) или, наоборот, чрезмерный нагрев, способный вызвать аномальные усилия при прокатке либо термический удар.
Фактор 2: Анализ нагрузки на электродвигатель и электрического тока
Записи значений тока главного приводного двигателя за период инцидента демонстрировали плавные, стабильные кривые без резких скачков или сильных колебаний. Это позволило исключить такие сценарии перегрузки, как наматывание витков (образование «бороды»), застревание материала или нештатное попадание в валки «черноголового» металла (дефекта, вызывающего мгновенную перегрузку).
Фактор 3: Проверка положения прокатных колец и системы охлаждения
Визуальный осмотр подтвердил следующее: (1) метки положения прокатных колец остались на своих местах — смещения не произошло, потери давления или выпадения колец не зафиксировано; (2) давление и расход воды в системе охлаждения находились в пределах нормы; признаков недостатка охлаждающей воды или следов пригорания на ручьях прокатных колец не обнаружено; (3) внутри клети отсутствуют следы соударений, которые могли бы указывать на некорректный контакт прокатных колец. Таким образом, возможные причины, связанные с неправильной настройкой оборудования — такие как нарушение центровки, потеря давления или повреждения вследствие соударений, — были исключены.
Фактор 4: Оценка качества производства прокатных колец
Исследуемая партия прокатных колец состояла из изделий типа B154, изготовленных из карбида вольфрама производителем из провинции Хунань. При осмотре поверхности излома не было обнаружено явных трещин, включений или производственных дефектов в зоне разрушения. Диаметр колец составлял 222 мм, что находится в пределах нормального рабочего диапазона (от 228,3 до 205 мм). Кроме того, данные кольца успешно эксплуатировались в ходе предыдущих производственных циклов — дефекты качества изготовления обычно проявляются при первом же использовании. Таким образом, дефекты материала прокатных колец были исключены в качестве причины произошедшего.
Фактор 5: Проверка входной направляющей — критическое замечание
Детальный осмотр на месте выявил заметные следы износа на входной направляющей Фактор 5: Проверка входной направляющей — критическое замечание (см. прилагаемые фотографии). Выявлено аномальное трение между направляющей и поверхностью валкового кольца. При неправильной установке или неверной регулировке направляющая контактирует с валковым кольцом, что приводит к возникновению колоссальных сжимающих усилий и выделению тепла. В результате такого фрикционного взаимодействия валковое кольцо постепенно повреждается: возникающие напряжения превышают предел прочности материала, что провоцирует внезапное разрушение (разрыв) кольца.
Определение первопричины — повреждение кольца качения, вызванное направляющим элементом
На основании результатов всестороннего исследования и анализа морфологии поверхности излома (которые продемонстрировали явные признаки экструзии и разрыва — см. рисунки 3, 4, 5) было установлено, что первопричиной является ненадлежащее... прокатное кольцо из карбида вольфрама установка и регулировка. Если входная направляющая установлена неточно или занимает неправильное положение, возникает нештатный фрикционный контакт с валковым кольцом. Это приводит к чрезмерным сжимающим напряжениям и локальному нагреву, превышающим расчетные пределы прочности валкового кольца, что в процессе прокатки может вызвать его катастрофическое разрушение (разрыв).
Классификация происшествия: Данный инцидент был квалифицирован как предотвратимое происшествие, ответственность за которое лежит на персонале; его причиной стали ненадлежащие методы работы, а не дефекты оборудования или отклонения в технологическом процессе.
Корректирующие действия — меры по предотвращению и совершенствованию управления
Распределение ответственности и финансовые санкции
Основное ответственное лицо (оператор Z): назначен штраф в размере 600 юаней. Курирующий наладчик оборудования (J): штраф в размере 200 юаней (солидарная ответственность).
Технические корректирующие меры
Были незамедлительно приняты следующие технические меры: (1) выполнена повторная калибровка положения направляющих по всей линии прокатки для обеспечения их точного совмещения с ручьями прокатных колец; (2) установлены строгие требования к величине зазора между направляющими и прокатными кольцами во избежание трения при контакте; (3) персонал, отвечающий за настройку стана, проинформирован и прошел повторное обучение правильным процедурам установки направляющих; (4) обеспечена регулярная очистка производственных линий от оксидов железа (окалины).
Совершенствование системы управления
Были установлены новые протоколы управления: (1) обязательная процедура проверки и подтверждения состояния направляющих при каждой смене валков — перед запуском производства; (2) более тщательный контроль направляющих во время плановых обходов прокатного стана; (3) возложение совместной ответственности на операторов и наладчиков прокатного стана за удаление окалины и техническое обслуживание линии; (4) утверждение графика периодических осмотров всех компонентов направляющих устройств.
Техническое обсуждение — понимание напряжений в прокатных кольцах и видов их разрушения
Прокатные кольца из карбида вольфрама, используемые в высокоскоростных станах для производства катанки, работают в экстремальных условиях: при высоких скоростях прокатки (свыше 100 м/с), значительных тепловых нагрузках от нагретого металла, а также под воздействием существенных радиальных и осевых сил в процессе деформации. Высокая твердость и износостойкость этого материала позволяют обеспечивать жесткие допуски на размеры и длительный срок службы инструмента, однако те же свойства обуславливают его хрупкость, из-за чего при возникновении нештатных нагрузок кольца могут подвергнуться катастрофическому разрушению.
Повреждения, вызванные неправильной настройкой направляющих, являются одной из основных причин выхода из строя прокатных колец в процессах непрерывной прокатки. При нарушении центровки направляющих возникающий нештатный контакт приводит к следующим последствиям: (1) создаются локальные концентрации напряжений в зоне контакта; (2) выделяется тепло вследствие трения, температура которого может превышать допустимые для эксплуатации значения; (3) поверхность прокатного кольца постепенно ослабляется из-за износа и термической усталости; (4) в конечном итоге возникают и развиваются трещины, что приводит к хрупкому разрушению кольца.
Программы профилактического обслуживания должны включать регулярный осмотр и калибровку направляющих, периодический контроль геометрических размеров прокатных колец для анализа характера их износа, а также тщательный осмотр поверхностей колец перед установкой — для выявления следов нештатного контакта или изменения цвета вследствие нагрева.

Передовые практики — Руководство по эксплуатации и техническому обслуживанию роликовых колец
Руководство по установке и регулировке
- Перед первым проходом всегда проверяйте правильность установки направляющей; 2. С помощью щупов убедитесь в наличии зазора между направляющей и прокатным кольцом; 3. Проверяйте положение направляющей после каждой замены валков; 4. Следите за появлением признаков контакта: посторонними шумами, вибрацией или повышением температуры; 5. После каждой производственной смены проводите визуальный осмотр на предмет следов износа.
Мониторинг состояния прокатных колец
- Перед установкой осмотрите поверхности прокатных колец на наличие трещин, сколов или признаков аномального износа; 2. Отслеживайте уменьшение диаметра вследствие износа, чтобы прогнозировать сроки замены; 3. Постоянно контролируйте расход и давление охлаждающей воды; 4. Анализируйте кривые тока электродвигателя на предмет отклонений, указывающих на возможные неисправности; 5. Фиксируйте результаты всех осмотров и проверок для последующего анализа динамики изменений.
Часто задаваемые вопросы о неисправностях роликовых колец
В: Каковы основные причины разрушения (взрывообразного раскалывания) валковых колец из карбида вольфрама?
A: К числу наиболее распространенных причин относятся: (1) нарушение центровки направляющих, приводящее к нештатному контакту и трению; (2) термический удар вследствие неправильного охлаждения или резких перепадов температур; (3) перегрузки, вызванные дефектами материала или нарушениями технологического процесса; (4) производственные дефекты, такие как внутренние трещины или инородные включения. Повреждения, возникающие из-за неисправности направляющих (как в рассматриваемом примере), являются одной из основных причин выхода из строя прокатных колец в процессах непрерывной прокатки.
В: Как можно предотвратить разрушение прокатных колец на проволочных станах?
A: Для предотвращения неисправностей необходимы: строгое соблюдение процедур установки и проверки направляющих; регулярный контроль износа и состояния валковых колец; постоянная проверка системы охлаждения; мониторинг нагрузки на электродвигатель для выявления отклонений от нормальных режимов работы; комплексный осмотр оборудования перед заменой валков; а также обучение операторов распознаванию ранних признаков возможных поломок.
В: Какие методы контроля позволяют выявить повреждения кольца валка до того, как произойдет катастрофическое разрушение?
A: Визуальный осмотр на предмет поверхностных трещин, сколов и следов износа; измерение геометрических параметров (диаметра и профиля); ультразвуковой или магнитопорошковый контроль для выявления внутренних дефектов; тепловизионный контроль для обнаружения аномальных зон нагрева; вибрационный анализ для выявления отклонений в работе мельницы; а также анализ формы волны тока электродвигателя для отслеживания изменений в характере нагрузки.
В: Почему валковые кольца из карбида вольфрама выходят из строя в одном и том же месте — как на верхних, так и на нижних кольцах?
A: Одновременное разрушение в одной и той же точке на верхнем и нижнем кольцах валков — характерный признак повреждения, связанного с работой направляющей. При неправильной установке направляющая контактирует как с верхним, так и с нижним кольцом валка в одной и той же поперечной позиции, создавая симметричные условия нагружения, которые приводят к одновременному возникновению повреждений и разрушению в идентичных местах.
В: Каков типичный срок службы валковых колец из карбида вольфрама на проволочных станах?
A: Срок службы зависит от марки материала, графика прокатки, температуры заготовки и условий эксплуатации. На высокоскоростных проволочных станах валковые кольца из карбида вольфрама могут выдерживать от 8 до 15 производственных смен до момента замены — в зависимости от конкретной номенклатуры продукции и практики эксплуатации. Степень износа контролируется путем регулярных замеров геометрических размеров.
В: Могут ли дефекты качества прокатных колец привести к немедленному выходу из строя при запуске?
A: Производственные дефекты качества, как правило, проявляются в ходе начальной эксплуатации — в течение первых 1–3 рабочих циклов. Такие дефекты, как внутренние трещины, неоднородность твердости или инородные включения, часто становятся причиной выхода изделия из строя в период приработки. Если валковое кольцо нормально функционирует в течение первых циклов, но выходит из строя после длительной эксплуатации, то маловероятно, что причиной этого являются производственные дефекты.
В: Какую роль играет охлаждение в предотвращении выхода из строя прокатных колец?
A: Охлаждение имеет решающее значение для управления тепловым режимом в процессе прокатки. Недостаточное охлаждение приводит к возникновению напряжений вследствие теплового расширения, снижению прочности материала, образованию трещин от термической усталости и ускоренному износу. Как охлаждение прокатных колец (через внутренние каналы для воды), так и эффективное охлаждение калибров (посредством подачи воды) необходимы для поддержания безопасных рабочих температур и предотвращения повреждений, вызванных перегревом.
Заключение — ключевые выводы для работы прокатных станов
Анализ данного инцидента показывает, что кольцо из карбида вольфрамаhttps://lmmrolls.com/product/tungsten-carbide-rolls/

 Russian
 English
 Arabic
 Hindi