

Rol Tungsten Karbida: Analisis Akar Penyebab & Pencegahan
Investigasi Kerusakan Cincin Rol Tungsten Karbida pada Pabrik *Wire Rod* (Batang Kawat) Berkecepatan Tinggi | Laporan Analisis Teknis
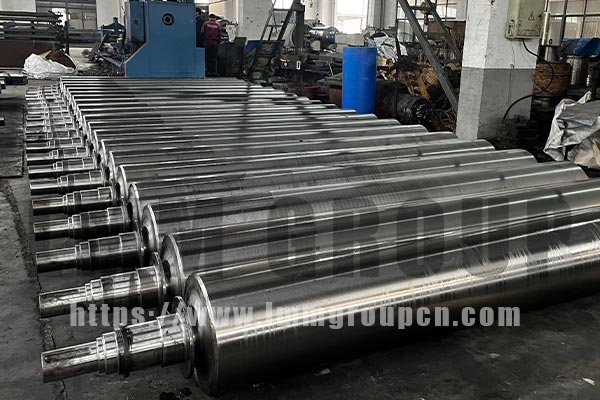
Pendahuluan — Memahami Ledakan Cincin Gulung (Roll Ring) pada Pabrik Batang Kawat (Wire Rod Mill)
Rol Tungsten Karbida Kecelakaan ledakan di pabrik penggilingan kawat baja berkecepatan tinggi merupakan bahaya operasional serius yang dapat menyebabkan kerusakan peralatan yang signifikan, kerugian produksi, dan risiko keselamatan. Laporan teknis ini menyajikan analisis akar penyebab terperinci dari sebuah kecelakaan ledakan. rol tungsten karbida insiden ledakan yang terjadi selama produksi batang kawat (wire rod) berukuran 6,5 mm, dengan menelaah proses investigasi, temuan, serta tindakan korektif yang diterapkan untuk mencegah terulangnya kejadian serupa.
Gambaran Umum Insiden — Tanggal, Giliran Kerja (Shift), dan Kondisi Produksi
Insiden yang dimaksud terjadi pada tanggal 7 Agustus 2026, sekitar pukul 07:51 selama shift malam (Shift B) di pabrik penggilingan kawat baja berkecepatan tinggi. Produksi sedang menghasilkan gulungan kawat baja berdiameter 6,5 mm ketika operator mendeteksi kualitas produk yang tidak normal pada tahap produk jadi. Setelah diperiksa, baik bagian atas maupun bawah cincin giling tungsten karbida (WC) ditemukan telah mengalami pecah dan retak secara bersamaan pada posisi yang sama di dalam dudukan penggiling (rolling stand).
Detail Peralatan: Cincin giling (roll ring) yang rusak merupakan jenis B154 berbahan tungsten karbida, yang diproduksi oleh pemasok di Hunan, Tiongkok. Diameter awal adalah Φ228,34 mm; pada saat terjadi kerusakan, diameter cincin telah aus menjadi Φ222 mm (rentang operasional normal: Φ228,3 hingga Φ205). Nomor identifikasi cincin tersebut adalah 250971 dan 250979. Kerusakan yang terjadi cukup parah—kedua cincin mengalami retakan kritis pada posisi yang sama, sehingga tidak dapat digunakan lagi.
Investigasi Sistematis — Analisis Akar Penyebab Lima Faktor
Faktor 1: Analisis Suhu Proses
Investigasi memeriksa data suhu pengerolan yang menunjukkan bahwa suhu saat material memasuki dudukan pengerolan (rolling stand) adalah sekitar 950°C — angka ini masih dalam rentang spesifikasi proses yang normal. Hal ini menepis kemungkinan penyebab yang berkaitan dengan suhu, seperti "baja kepala hitam" (baja bersuhu rendah yang menyebabkan gigitan keras/hard bite) atau panas berlebih yang dapat memicu gaya pengerolan yang tidak wajar maupun kejutan termal (thermal shock).
Faktor 2: Analisis Beban Motor dan Arus Listrik
 阿拉伯语 印尼语 俄语    原文 Main drive motor current records during the incident period showed smooth, stable curves with no sudden spikes or violent fluctuations. This eliminated overload scenarios such as coil pile-up, material jam, or abnormal hard entry of “black head steel” (abnormal entry causing instantaneous overload).     Catatan arus motor penggerak utama selama periode insiden menunjukkan kurva yang mulus dan stabil, tanpa lonjakan tiba-tiba atau fluktuasi ekstrem. Hal ini menepis kemungkinan terjadinya skenario beban berlebih, seperti penumpukan gulungan (coil pile-up), kemacetan material, atau masuknya “baja kepala hitam” (black head steel) secara tidak wajar—kondisi yang dapat menyebabkan beban berlebih seketika.
Faktor 3: Verifikasi Posisi Cincin Penggilas (Roll Ring) dan Sistem Pendingin
Pemeriksaan fisik mengonfirmasi: (1) Penanda posisi *roll ring* tidak menunjukkan pergeseran—tidak ada kehilangan tekanan maupun *ring* yang terlepas; (2) Tekanan dan laju aliran pada sistem pendingin air berada dalam kondisi normal, tanpa tanda-tanda kekurangan air atau bekas terbakar pada alur *roll*; (3) Tidak ditemukan bekas benturan di dalam *rolling stand* yang mengindikasikan kontak *roll* yang tidak tepat. Dengan demikian, masalah penyesuaian peralatan—seperti ketidaksejajaran (*misalignment*), kehilangan tekanan, atau kerusakan akibat benturan—dapat dikesampingkan sebagai
Faktor 4: Penilaian Kualitas Manufaktur *Roll Ring*
Kelompok cincin giling (roll ring) yang sedang diperiksa merupakan cincin berbahan tungsten karbida tipe B154 dari produsen asal Hunan. Pemeriksaan pada permukaan patahan tidak menunjukkan adanya retakan, inklusi, atau cacat produksi yang nyata di zona patahan tersebut. Dengan diameter Φ222 mm, cincin-cincin ini berada dalam rentang operasional normal (Φ205 hingga Φ228,3 mm). Selain itu, cincin-cincin ini telah menunjukkan kinerja yang memuaskan pada proses produksi sebelumnya—cacat kualitas produksi biasanya akan muncul saat penggunaan awal. Dengan demikian, cacat kualitas material cincin giling dapat dikesampingkan sebagai penyebabnya.
Faktor 5: Pemeriksaan Pemandu Masuk (Entry Guide) — Temuan Kritis
Pemeriksaan mendetail di lokasi mengungkapkan significant wear marks on the entry guide Faktor 5: Pemeriksaan Pemandu Masuk (Entry Guide) — Temuan Kritis (lihat foto-foto terlampir). Ditemukan adanya gesekan abnormal antara pemandu dan permukaan cincin giling (roll ring). Jika dipasang dengan tidak tepat atau tidak disetel dengan benar, pemandu tersebut akan bersentuhan dengan cincin giling, sehingga menimbulkan gaya tekan dan panas yang sangat besar. Kontak gesek ini secara bertahap merusak cincin giling hingga tegangan yang terjadi melampaui batas rancangan material, yang kemudian menyebabkan keretakan atau pecah secara tiba-tiba.
Penentuan Penyebab Utama — Kerusakan Cincin Gelinding (Roll Ring) Akibat Panduan (Guide)
Berdasarkan temuan investigasi menyeluruh serta analisis terhadap morfologi permukaan patahan (yang menunjukkan karakteristik ekstrusi dan pecah yang jelas — lihat Gambar 3, 4, 5), penyebab utamanya diidentifikasi sebagai ketidaktepatan cincin rol tungsten karbida dak wajar dengan cincin giling (roll ring). Hal ini menimbulkan tegangan tekan yang berlebihan serta pemanasan terlokalisasi yang melampaui batas rancangan cincin giling, yang pada akhirnya menyebabkan kegagalan berupa pecah secara katastrofik selama proses penggilingan.
Accident Classification: This incident was determined to be a preventable responsibility accident caused by improper work practices, not equipment defects or process abnormalities.
Tindakan Korektif — Langkah-langkah Pencegahan dan Peningkatan Manajemen
Penetapan Tanggung Jawab dan Sanksi Finansial
Pihak yang bertanggung jawab utama (Operator Z): Dikenai denda sebesar 600 yuan. Pengawas Penyetel Mesin (J): Dikenai denda tanggung renteng sebesar 200 yuan.
Langkah-langkah Korektif Teknis
Langkah-langkah teknis berikut segera diterapkan: (1) Kalibrasi ulang posisi pemandu (guide) di sepanjang jalur penggilingan untuk memastikan kesejajaran yang tepat dengan alur cincin giling (roll ring); (2) Penetapan ketentuan jarak (clearance) yang ketat antara pemandu dan cincin giling guna mencegah gesekan akibat kontak; (3) Pemberitahuan dan pelatihan ulang bagi seluruh petugas penyetel mesin giling (mill adjuster) mengenai prosedur pemasangan pemandu yang benar; (4) Pembersihan dan pemeliharaan rutin terhadap kerak oksida besi serta serpihan kerak (mill scale) yang terlepas di sepanjang jalur produksi.
Peningkatan Sistem Manajemen
Protokol manajemen baru telah ditetapkan: (1) Prosedur verifikasi dan konfirmasi pemandu yang wajib dilakukan untuk semua penggantian rol sebelum dimulainya produksi; (2) Peningkatan pemeriksaan pemandu selama inspeksi rutin di area mesin giling (rolling mill); (3) Operator dan teknisi penyetel mesin giling bertanggung jawab bersama atas pembersihan kerak (scale removal) dan pemeliharaan lini produksi; (4) Penetapan jadwal pemeriksaan berkala untuk semua komponen pemandu.
Diskusi Teknis — Memahami Tegangan pada Cincin Gilas (Roll Ring) dan Mode Kegagalannya
Cincin giling (roll ring) berbahan tungsten karbida pada mesin penggiling batang kawat (wire rod mill) berkecepatan tinggi beroperasi dalam kondisi ekstrem: kecepatan penggilingan yang tinggi (mencapai lebih dari 100 m/s), beban termal yang signifikan dari material yang dipanaskan, serta gaya radial dan aksial yang besar selama proses reduksi logam. Tingkat kekerasan dan ketahanan aus yang tinggi dari material ini menjadikannya ideal untuk mencapai toleransi dimensi yang ketat serta memperpanjang masa pakai alat; namun, karakteristik yang sama tersebut juga menyebabkan sifat getas, yang membuat cincin giling rentan mengalami kegagalan fatal jika terpapar kondisi tegangan yang tidak wajar.
Kerusakan yang diakibatkan oleh pemandu (guide) merupakan salah satu penyebab utama kegagalan cincin giling (roll ring) dalam operasi penggilingan kontinu. Jika pemandu tidak sejajar, kontak abnormal yang terjadi akan: (1) Menciptakan konsentrasi tegangan terlokalisasi pada titik kontak; (2) Menghasilkan panas akibat gesekan yang dapat melampaui batas suhu operasional yang aman; (3) Melemahkan permukaan cincin giling secara bertahap melalui keausan dan kelelahan termal (thermal fatigue); (4) Pada akhirnya memicu inisiasi serta perambatan retak yang berujung pada keretakan hebat (burst fracture).
Program pemeliharaan preventif harus mencakup pemeriksaan dan kalibrasi panduan (guide) secara berkala, pemantauan dimensi cincin giling (roll ring) secara periodik untuk analisis pola keausan, serta pemeriksaan menyeluruh terhadap permukaan cincin giling guna mendeteksi adanya kontak yang tidak wajar atau perubahan warna akibat panas sebelum pemasangan.

Praktik Terbaik — Panduan Pengoperasian dan Pemeliharaan *Roll Ring*
Panduan Pemasangan dan Penyetelan
- Selalu periksa kesejajaran pemandu (guide) sebelum lintasan pertama; 2. Gunakan alat pengukur celah (feeler gauge) untuk memastikan adanya jarak antara pemandu dan cincin rol (roll ring); 3. Periksa posisi pemandu setiap kali dilakukan penggantian rol; 4. Pantau tanda-tanda adanya kontak, seperti suara yang tidak wajar, getaran, atau peningkatan suhu; 5. Lakukan pemeriksaan visual untuk melihat tanda-tanda keausan setelah setiap siklus produksi.
Pemantauan Kondisi Cincin Rol
- Periksa permukaan cincin giling (*roll ring*) untuk mendeteksi adanya retakan, serpihan, atau pola keausan yang tidak wajar sebelum pemasangan; 2. Pantau keausan diameter untuk memprediksi waktu penggantian; 3. Periksa aliran dan tekanan air pendingin secara terus-menerus; 4. Analisis kurva arus motor untuk melihat pola tidak wajar yang mengindikasikan potensi masalah; 5. Dokumentasikan semua pemeriksaan dan temuan untuk keperluan analisis tren.
FAQ — Pertanyaan yang Sering Diajukan Mengenai Kegagalan Roll Ring
T: Apa penyebab utama terjadinya ledakan pada cincin giling (roll ring) berbahan tungsten karbida?
A: Penyebab yang paling umum meliputi: (1) Ketidaksejajaran pemandu (guide) yang menyebabkan kontak dan gesekan yang tidak wajar; (2) Kejutan termal akibat pendinginan yang tidak tepat atau suhu ekstrem; (3) Kondisi kelebihan beban (overload) yang disebabkan oleh cacat material atau gangguan proses; (4) Cacat manufaktur seperti retakan internal atau inklusi. Kerusakan yang diakibatkan oleh pemandu, sebagaimana dalam studi kasus ini, merupakan salah satu penyebab utama kegagalan cincin giling (roll ring) dalam operasi penggilingan kontinu.
T: Bagaimana cara mencegah ledakan cincin giling (roll ring) di pabrik batang kawat (wire rod mill)?
A: Pencegahan memerlukan: prosedur pemasangan dan verifikasi panduan yang ketat; pemantauan rutin terhadap keausan dan kondisi cincin giling (roll ring); verifikasi sistem pendingin secara berkelanjutan; pemantauan beban motor untuk mendeteksi pola yang tidak wajar; pemeriksaan menyeluruh sebelum penggantian gilingan; serta pelatihan bagi operator mengenai tanda-tanda peringatan dini akan potensi kerusakan.
T: Metode inspeksi apa yang dapat mendeteksi kerusakan pada cincin giling (roll ring) sebelum terjadi kegagalan fatal?
A: Inspeksi visual untuk mendeteksi retakan, serpihan, dan tanda keausan pada permukaan; pengukuran dimensi untuk diameter dan profil; inspeksi ultrasonik atau partikel magnetik untuk mendeteksi cacat internal; pencitraan termal untuk mendeteksi titik panas yang tidak wajar; analisis getaran untuk mendeteksi perilaku mesin giling yang tidak normal; serta analisis bentuk gelombang arus motor untuk mendeteksi perubahan pola beban.
T: Mengapa cincin giling (roll ring) berbahan tungsten karbida mengalami kerusakan pada posisi yang sama, baik pada cincin bagian atas maupun bagian bawah?
A: Kerusakan simultan pada posisi yang sama di cincin bagian atas dan bawah merupakan ciri khas kerusakan yang diakibatkan oleh pemandu (guide). Ketika pemandu tidak sejajar (misaligned), komponen tersebut akan bersentuhan dengan cincin rol bagian atas maupun bawah pada posisi lateral yang sama, sehingga menciptakan kondisi tegangan simetris yang memicu kerusakan serta kegagalan secara bersamaan di lokasi yang identik.
T: Berapakah masa pakai umum cincin giling (roll ring) berbahan tungsten karbida pada pabrik penggilingan batang kawat (wire rod mill)?
A: Masa pakai bervariasi bergantung pada mutu material, jadwal penggilingan, suhu stok, dan kondisi operasional. Pada pabrik batang kawat (wire rod mill) berkecepatan tinggi, cincin giling (roll ring) berbahan tungsten karbida umumnya dapat digunakan selama 8–15 giliran kerja (shift) sebelum perlu diganti, tergantung pada jenis produk yang dihasilkan serta praktik operasional yang diterapkan. Tingkat keausan dipantau melalui pengukuran dimensi secara berkala.
T: Dapatkah cacat kualitas pada cincin giling (roll ring) menyebabkan kegagalan langsung saat pengoperasian dimulai?
A: Cacat kualitas akibat proses manufaktur biasanya muncul selama penggunaan awal — yakni pada 1–3 siklus produksi pertama. Cacat seperti retakan internal, variasi tingkat kekerasan, atau adanya inklusi sering kali menyebabkan kegagalan selama periode awal pemakaian (break-in period). Jika sebuah cincin giling (roll ring) berfungsi dengan normal selama siklus-siklus awal tersebut namun kemudian mengalami kegagalan setelah digunakan dalam jangka waktu yang lebih lama, maka kecil kemungkinan penyebabnya adalah cacat manufaktur.
T: Apa peran pendinginan dalam mencegah kegagalan cincin giling (roll ring)?
A: Pendinginan sangat krusial untuk manajemen termal selama proses penggilingan. Pendinginan yang tidak memadai dapat menyebabkan: tegangan akibat ekspansi termal, hilangnya kekuatan material, keretakan karena kelelahan termal (thermal fatigue), serta keausan yang lebih cepat. Baik pendinginan pada cincin giling (melalui saluran air internal) maupun pendinginan efektif pada alur giling (melalui semprotan air) sangat penting untuk menjaga suhu operasional yang aman dan mencegah kerusakan akibat panas.
Kesimpulan — Poin-Poin Utama untuk Operasi Pabrik Penggilingan (Rolling Mill)
Analisis insiden ini menunjukkan bahwa cincin rol karbida tungstenhttps://lmmrolls.com/product/tungsten-carbide-rolls/

 Hindi
 English
 Russian
 Arabic