

مقدمة - لماذا يُعد اختيار مادة اللفافة وحلقة اللفافة أمرًا مهمًا؟
في إنتاج مقاطع الصلب المدرفلة على الساخن، بكرات مطحنة الدرفلة تُعد هذه الأجزاء الأكثر عرضة للتآكل في خط الإنتاج بأكمله.
يصبح شكل الأخاديد المُخَمَّل، مهما بلغت دقة تصميمه، عديم الفائدة عند نقشه على جسم أسطوانة ذات مقاومة منخفضة للتآكل. ويمثل استهلاك الأسطوانة عادةً نسبة كبيرة من تكاليف المعالجة لكل طن، كما يؤثر عمر خدمة الأسطوانة بشكل مباشر على استقرار جودة المنتج وإنتاجية المصنع الإجمالية.
تختتم هذه المقالة الوحدة M2 من السلسلة الفنية للفولاذ المدرفل على الساخن (المقالات من 2.1 إلى 2.4) بفحص مركز لعلم مواد الدرفلة، وتكنولوجيا حلقات الدرفلة للمطاحن العالمية، وآليات التآكل، ونهج منظم لإدارة عمر خدمة الدرفلة.

- اختيار مادة الدرفلة: مطابقة التركيب الكيميائي مع مهمة الدرفلة
1.1 اللفائف الأفقية مقابل اللفائف الرأسية
تواجه الأسطوانات العمودية، وخاصةً تلك الموجودة في مصانع الطحن متعددة الاستخدامات، أقسى ظروف التشغيل في خط الإنتاج. فهي تتحمل احتكاكًا شديدًا من الحواف، وتسخينًا مركزًا ناتجًا عن الارتداد، ودورات حرارية سريعة. يؤدي هذا المزيج إلى معدلات تآكل أعلى بكثير من تلك التي تُلاحظ في الأسطوانات الأفقية، مما يستلزم استخدام مواد أسطوانات فائقة الجودة واستراتيجيات تبريد أكثر فعالية.
1.2 فئات مواد اللفائف الشائعة
تختار مصانع الدرفلة الحديثة من بين عدة أنواع من مواد الدرفلة بناءً على مرحلة الدرفلة المحددة ومتطلبات المنتج. توفر أسطوانات الفولاذ المطروق قوة ميكانيكية عالية ومتانة فائقة لعمليات الدرفلة الخشنة. أما أسطوانات الفولاذ المصبوب، فتُحقق توازنًا فعالًا من حيث التكلفة بين مقاومة التآكل ومتانة الصدمات في مراحل الدرفلة المتوسطة. بينما تُوفر أسطوانات الأدامايت - وهو فولاذ بيرليتي متوسط الكروم - مقاومة محسّنة للتآكل في تطبيقات التشطيب شبه النهائي.
1.3 صلابة اللف ومقاومة التآكل
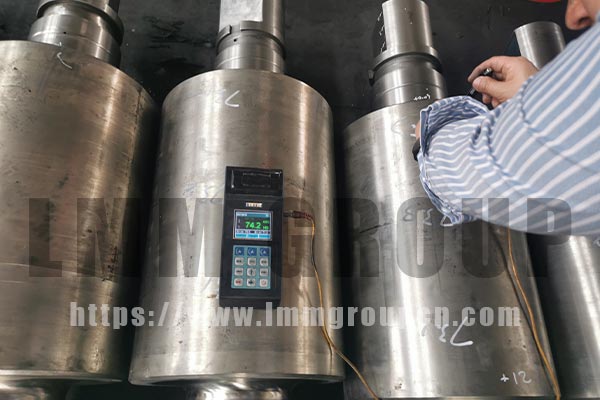
تُعدّ صلابة الأسطوانات، التي تُقاس عادةً بوحدة صلابة شور أو رقم صلابة برينل (HB)، مؤشرًا رئيسيًا لمقاومة التآكل السطحي. مع ذلك، فإن الأسطوانات الأكثر صلابة تكون أكثر عرضةً للتشقق الناتج عن الحرارة (التشقق الحراري) في البيئات ذات درجات الحرارة العالية. ويُعدّ التوازن الأمثل بين الصلابة ومقاومة الإجهاد الحراري أمرًا أساسيًا لاختيار الأسطوانات المناسبة.
مادة ملفوفة لكل دورة في جدول المطحنة.
- حلقات البكرات: عنصر التآكل الحرج في المطاحن العالمية
2.1 ما هي حلقات الدوران؟
حلقات الدرفلة - وتُسمى أيضاً حلقات الخرطوشة - هي أكمام تآكل مجزأة تُركّب على جسم أسطوانات الدرفلة الأفقية والرأسية في مصانع الدرفلة الشاملة. وعلى عكس الأسطوانات المتجانسة، يمكن تركيب حلقات الدرفلة بشكل فردي واستبدالها عند تآكلها، مما يقلل بشكل كبير من التكلفة الإجمالية لاستهلاك الأسطوانات لكل طن من الصلب المُنتَج.
2.2 حلقات مركبة من كربيد التنجستن والكروم العالي
تستخدم حلقات الدرفلة الأفقية والرأسية في المطاحن متعددة الاستخدامات عادةً مواد حلقات درفلة من كربيد التنجستن أو مواد مركبة عالية الكروم. توفر هذه التركيبات مقاومة للتآكل تفوق بكثير مقاومة الدرفلة المصنوعة من الفولاذ المصبوب المتجانس، مما يطيل فترة تغيير الحلقات بشكل ملحوظ ويحافظ على التحكم في أبعاد الحافة طوال دورة حياة الحلقة.
تصميم الحلقة القابلة للاستبدال لـ لفائف مطروقة يؤدي ذلك إلى خفض تكلفة المواد الاستهلاكية لكل طن لأن الحلقة فقط - وليس عمود الدوران بأكمله - تتطلب الاستبدال في كل فترة خدمة.
- آليات التآكل في أسطوانات مصانع الدرفلة الساخنة
3.1 الإجهاد الحراري (التشقق الناتج عن الحريق)
يؤدي التسخين المتكرر الناتج عن ملامسة شريط الفولاذ الساخن والتبريد بواسطة رذاذ الماء أو المستحلب إلى إجهاد حراري دوري على سطح الأسطوانة. وبمرور الوقت، ينتج عن هذه الدورة الحرارية شبكة من الشقوق السطحية الدقيقة، والتي تُعرف عادةً باسم تشققات الحريق أو التشققات الحرارية. تُسرّع هذه الشقوق من أنماط التآكل الأخرى، وقد تؤدي إلى تقشر السطح إذا لم تتم مراقبتها.
3.2 التآكل الميكانيكي
يؤدي التلامس المباشر بين سطح الأسطوانة وشريط الصلب المار بها إلى تآكل ميكانيكي. ويتسبب هذا التآكل في تآكل شكل الأخدود، مما يقلل من زاوية التلامس ويغير المقطع العرضي الفعال للمرور. ومع انخفاض قطر الأخدود، تتراكم الانحرافات في الأبعاد، مما يستدعي في النهاية استبدال الأسطوانة.
3.3 الأكسدة والانتقال اللاصق
تتكون طبقة أكسيد (قشرة المطحنة) على أسطح الأسطوانات المعرضة لظروف الدرفلة ذات درجات الحرارة العالية. قد تتقشر هذه الطبقة وتترسب مجدداً على سطح الأسطوانة، أو قد تنتقل مادة الشريط إلى الأسطوانة عن طريق الالتصاق، مما يُحدث عيوباً سطحية تترك آثاراً على الشريط. كلا الآليتين تُؤديان إلى تدهور جودة السطح وزيادة خشونة سطح الأسطوانة.
3.4 التآكل المركب - النمط السائد في العالم الحقيقي
عمليًا، تعمل الآليات الثلاث - الإجهاد الحراري، والتآكل الميكانيكي، والأكسدة/الالتصاق - في آنٍ واحد وتتفاعل بشكل تآزري. يعتمد نمط التآكل السائد على جدول الدرفلة، والتركيب الكيميائي للشريط، ومادة الأسطوانة، وكفاءة التبريد. يُعد فهم الآلية الأساسية في أي مصنع أمرًا بالغ الأهمية لاختيار مادة الأسطوانة واستراتيجية التبريد المناسبة.
- إدارة دورة حياة المنتج - نهج منظم
4.1 استراتيجية تغيير الأدوار
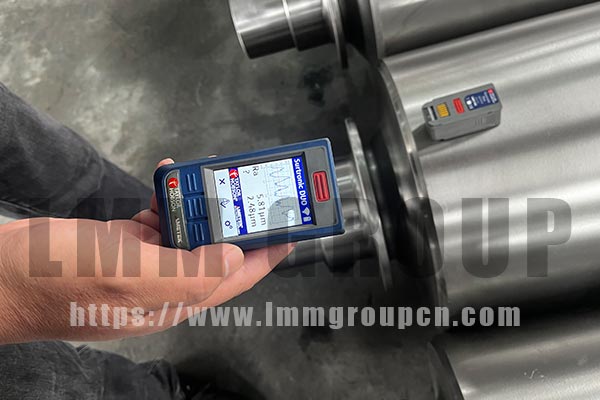
يتطلب جدولة تغيير الأسطوانات موازنة تكلفة التوقف عن العمل مع مخاطر الأبعاد والجودة الناتجة عن التشغيل مع وجود تآكل في شكل الأخاديد. تستخدم المصانع الحديثة قياسات الأبعاد أثناء عملية الإنتاج (مثل مقاييس القطر بالليزر) وفحص السطح لتحديد مواعيد تغيير الأسطوانات بناءً على الحالة المقاسة بدلاً من جداول الحمولة الثابتة.
4.2 تحسين تبريد الأسطوانات
يساهم التبريد الفعال للأسطوانات في الحد من الإجهاد الحراري عن طريق الحفاظ على سطح الأسطوانة ضمن نطاق حراري ضيق أثناء الدرفلة. يؤدي التبريد غير الكافي إلى تسريع تشقق السطح الناتج عن الحريق، بينما قد يتسبب التبريد المفرط في حدوث صدمة حرارية وكسر هش. يجب أن تتناسب استراتيجية التبريد مع مادة الأسطوانة ومادة الشريط وسرعة الدرفلة.
4.3 طحن الأسطوانات والموازنة الديناميكية
بين دورات تغيير الأسطوانات، تعمل عملية طحن الأسطوانات على استعادة شكل الأخاديد وإزالة عيوب السطح. بعد الطحن، يجب موازنة الأسطوانات ديناميكيًا للتخلص من أي اختلال متبقٍ قد يُسبب اهتزازات في المطحنة. حتى اختلالات التوازن الطفيفة قد تُولد قوى اهتزاز كبيرة عند ترددات الدرفلة العالية.
4.4 سجلات اللفائف والصيانة التنبؤية
تُشكل سجلات خدمة الأسطوانات الشاملة - بما في ذلك مادة الأسطوانة، وتاريخ الطحن، وتواريخ التغيير، وقوة المرور، ونمط التآكل الملحوظ - أساس البيانات للصيانة التنبؤية. وتوفر أنظمة مراقبة الاهتزازات عبر الإنترنت وأنظمة قياس فجوة الأسطوانات مدخلات في الوقت الفعلي لنموذج الصيانة التنبؤية، مما يُمكّن من جدولة تغيير الأسطوانات بناءً على الحالة.
- التطورات التكنولوجية في مواد اللفائف وأنظمة حلقات اللفائف
5.1 تصميم اللفائف المركبة
تجمع البكرات المركبة - التي تتميز بنواة بكرة متينة ومرنة ملتصقة بغلاف بكرة عالي الصلابة - بين مقاومة الكسر وأداء مقاومة التآكل السطحي. يُعد هذا التصميم فعالاً بشكل خاص لتطبيقات التشغيل الخشن وتطبيقات وحدات التشغيل الخشن حيث تكون مقاومة الصدمات ومقاومة التآكل مطلوبة في آن واحد.
5.2 الطلاءات السطحية للحد من تآكل الأسطوانات
يمكن تطبيق طبقات طلاء سطحية متطورة، مثل طبقات الترسيب الفيزيائي للبخار (PVD) وطبقات السيرميت بالرش الحراري، على أسطح الأسطوانات للحد من التآكل الناتج عن الالتصاق والتآكل الكاشط. تُطيل هذه الطبقات عمر خدمة الأسطوانات، وتقلل من اهتزازات المطحنة الناتجة عن تغير خشونة السطح، وتخفض تكلفة الطن الواحد من المنتج المدرفل.
5.3 مراقبة تآكل البكرات عبر الإنترنت
تتيح المراقبة الآنية لفجوة الدرفلة وقوة الدرفلة وخشونة سطحها - المدمجة مع نظام أتمتة المصنع - تقييمًا مستمرًا لحالة الدرفلة دون توقف الإنتاج. وعند اكتشاف أي خلل في معدل التآكل، تتلقى فرق الصيانة إنذارًا مسبقًا، مما يسمح بتغيير الدرفلة بشكل مُخطط له خلال فترات توقف المصنع المجدولة بدلاً من التوقفات الطارئة.
- الأهمية الاقتصادية - استخدام دورة حياة المنتج كأداة لخفض التكاليف
يُعد استهلاك الأسطوانات أحد أهم بنود التكلفة القابلة للتحكم في إنتاج مقاطع الصلب المدرفلة على الساخن. ويؤدي إطالة عمر خدمة الأسطوانات إلى خفض تكلفة الطن الواحد منها بشكل مباشر، وتقليل وقت توقف المصنع غير المجدول الناتج عن أعطال الأسطوانات، وتحسين جودة الأبعاد، مما يجعل إدارة عمر الأسطوانات من أهم التحسينات التشغيلية المتاحة لمهندسي المصانع ومديري الإنتاج على حد سواء.
- ملخص الوحدة M2 - من تصميم الأخاديد إلى عمر خدمة البكرة
تتناول المقالات الأربع التي تشكل الوحدة M2 من السلسلة الفنية للفولاذ المدرفل على الساخن سلسلة التطوير الكاملة: أساسيات تصميم الأخاديد (2.1)، وملامح الأخاديد العامة (2.2)، ومحاكاة تصميم الأخاديد (2.3)، والآن علم مواد الأسطوانات وإدارة عمرها التشغيلي (2.4). خلاصة القول: تصميم الأخاديد هو "الأساس" لجودة الشريط؛ والأسطوانة هي الأداة التي تنفذه؛ والمحاكاة تجعل التصميم قابلاً للتنبؤ؛ وإدارة العمر التشغيلي تحافظ على تكلفة الجودة تحت السيطرة.
الأسئلة الشائعة — مواد أسطوانات مصانع الدرفلة، حلقات الدرفلة، وعمر الخدمة
س1: ما هي أفضل مادة لف للدرفلة الساخنة للفولاذ المقطعي؟
لا توجد مادة "أفضل" عالمية لأسطوانات الدرفلة، فالاختيار الأمثل يعتمد على موضع وحدة الدرفلة، ونوع الفولاذ المستخدم في الدرفلة، وقدرة تبريد المصنع. تُعدّ أسطوانات الفولاذ المطروق والأداميت معيارية لوحدات الدرفلة الخشنة، بينما تُفضّل حلقات الفولاذ المركب عالي الكروم أو حلقات كربيد التنجستن لوحدات الدرفلة النهائية العامة حيث تكون دقة الأبعاد في أعلى مستوياتها.
س2: كيف يؤثر تبريد الأسطوانة على عمر خدمة الأسطوانة؟
يساهم التبريد المتساوي والمتسق للأسطوانات في الحد من الإجهاد الحراري (التشقق الناتج عن الحريق) من خلال الحفاظ على استقرار درجة حرارة سطح الأسطوانة. أما التبريد غير المتساوي فيؤدي إلى تدرجات حرارية تولد تشققات دقيقة، مما يسرع من تآكل المركب. وتتيح أنظمة التبريد الحديثة بالمستحلبات، المزودة بأنماط رش قابلة للبرمجة، إمكانية مواءمة استراتيجية التبريد مع جدول الدرفلة.
س3: ما الذي يسبب التآكل السريع للدرفلة في الدرفلة الساخنة؟
ينتج التآكل السريع للأسطوانات عادةً عن مزيج من ارتفاع درجات حرارة الدرفلة، والتركيب الكيميائي القوي للشريط (مثل الدرجات عالية الكربون أو السبائك)، وعدم كفاية تبريد الأسطوانات، وعدم المحاذاة التي تُركّز الحمل على حوافها. ويُعدّ تحديد نمط التآكل الأساسي - الحراري، أو الكاشط، أو الالتصاقي - الخطوة الأولى نحو اتخاذ الإجراءات التصحيحية.
س4: كم مرة يجب فحص واستبدال اللفائف؟
تُجري معظم مصانع الدرفلة الساخنة الحديثة فحصًا بصريًا لسطح الأسطوانات عند كل تغيير لها، وتقيس قطر الأخاديد باستخدام مقاييس الليزر أثناء الدرفلة. ويتم استبدال الأسطوانات عندما يتجاوز فقدان القطر الحد المسموح به، أو عندما تصل كثافة التشققات الناتجة عن الحريق إلى عتبة محددة، أو عندما يتجاوز التوازن الديناميكي المواصفات - أيهما يحدث أولاً.
س5: هل يمكن لعملية طحن الأسطوانات استعادة أداء الأسطوانات؟
نعم، تعمل عملية طحن الأسطوانات على إزالة الشقوق السطحية الناتجة عن الحريق واستعادة شكل الأخاديد الصحيح بين دورات تشغيل الأسطوانة. مع ذلك، تُزيل كل عملية طحن كمية من المادة وتقلل من قطر الأسطوانة؛ وعندما تصل الأسطوانة إلى الحد الأدنى لقطرها بعد الطحن، يجب التخلص منها أو إعادة تغليفها. تُسجل بيانات الطحن بدقة كمية المادة المُزالة بشكل تراكمي لتحسين عدد دورات الطحن لكل أسطوانة.
س6: ما هي ميزة حلقات البكرات القابلة للاستبدال؟
تسمح حلقات البكرات باستبدال الحلقة الخارجية المتآكلة فقط - وليس عمود البكرة بالكامل - في كل فترة صيانة. وهذا يقلل بشكل كبير من تكلفة المواد الاستهلاكية لكل طن، حيث يمكن أن يبقى عمود البكرة باهظ الثمن (بأسطحه المصنعة لمقاومة الإجهاد) قيد الاستخدام لعدة مرات من تغيير الحلقات. كما يقلل استبدال الحلقات من وقت تغيير البكرات مقارنةً باستبدال البكرات بالكامل.
س7: هل يشير اهتزاز الأسطوانة إلى الحاجة إلى استبدالها؟
ليس بالضرورة، فقد ينشأ اهتزاز الأسطوانات من مصادر عديدة: عدم محاذاة الأسطوانات، أو تآكل محاملها، أو عدم تبريدها بشكل صحيح، أو عدم انتظام عملية تشكيل الشريط، أو الرنين مع هيكل المطحنة. يجب أن يحدد تشخيص الاهتزاز أولاً السبب الجذري، والتردد، والمصدر قبل اتخاذ قرار بشأن ما إذا كان تغيير الأسطوانات، أو فحص المحامل، أو تعديل المعلمات هو الحل الأمثل.
الخلاصة - التميز التشغيلي يبدأ من سطح الأسطوانة
بالنسبة لمنتجي مقاطع الصلب المدرفلة على الساخن الذين يستهدفون السوق العالمية - والذين يخدمون موزعي التكنولوجيا، ومشتري معدات الشركات المصنعة الأصلية، وتجار الجملة الصناعيين - يمثل اختيار مواد الدرفلة، وتقنية حلقات الدرفلة، والإدارة الاستباقية لعمر الخدمة، بعضًا من أهم التحسينات التشغيلية المتاحة. إن فهم آليات التآكل النشطة في بيئة مصنعك المحددة، واختيار الأنسب منها، أمر بالغ الأهمية.
بكرات مطحنة الدرفلة و مادة ملفوفة إن الجمع بين هذه العوامل، وتنفيذ برنامج منظم لإدارة عمر خدمة الأسطوانات، سيؤدي بشكل مباشر إلى تقليل تكاليف استهلاك الأسطوانات لكل طن، وتحسين اتساق الأبعاد، وتقليل وقت توقف المصنع غير المخطط له بسبب الأعطال المتعلقة بالأسطوانات.
للحصول على مزيد من الإرشادات الفنية حول اختيار مواد الأسطوانات أو لمناقشة تحديات أداء الأسطوانات الخاصة بالمصانع، تفضل بزيارة lmmrolls.com أو اتصل بالفريق الفني مباشرة.

 Arabic
 English
 Russian
 Hindi