

أسطوانات كربيد التنجستن: تحليل الأسباب الجذرية والوقاية
تحقيق في أعطال حلقات الدرفلة المصنوعة من كربيد التنجستن في مصانع أسياخ الصلب عالية السرعة | تقرير التحليل الفني
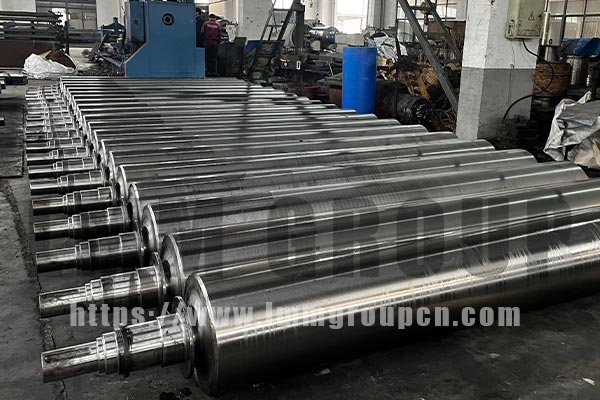
مقدمة — فهم انفجارات حلقات الدرفلة في مصانع قضبان الأسلاك
درافيل من كربيد التنجستن تمثل حوادث الانفجار في مصانع درفلة قضبان الأسلاك عالية السرعة مخاطر تشغيلية جسيمة قد تتسبب في أضرار جسيمة للمعدات، وخسائر في الإنتاج، ومخاطر تتعلق بالسلامة. يقدم هذا التقرير الفني تحليلاً مفصلاً للأسباب الجذرية لـ درافيل من كربيد التنجستن حادثة انفجار وقعت أثناء إنتاج أسلاك حديدية بقطر 6.5 ملم، مع استعراض عملية التحقيق، والنتائج التي تم التوصل إليها، والإجراءات التصحيحية التي نُفِّذت لمنع تكرار الحادثة.
نظرة عامة على الحادثة — التاريخ، والوردية، وظروف الإنتاج
وقع الحادث المذكور في 7 أغسطس 2026، حوالي الساعة 7:51 صباحًا، خلال نوبة العمل الليلية (الوردية ب) في مصنع دلفنة قضبان الأسلاك عالية السرعة. كان خط الإنتاج يُصنّع لفائف قضبان أسلاك بقطر 6.5 مم عندما لاحظ المشغلون خللًا في جودة المنتج النهائي. عند الفحص، تبيّن وجود خلل في كل من الجزء العلوي والسفلي من اللفائف. حلقات دلفنة من كربيد التنجستن (WC) وُجد أنها قد تعرضت للانفجار والتشقق في آنٍ واحد، وذلك عند الموضع نفسه داخل منصة الدرفلة.
تفاصيل المعدات: كانت حلقات الدرفلة المتضررة من نوع (B154) ومصنوعة من كربيد التنجستن، وقد تم توريدها من قِبل جهة تصنيع في مقاطعة هونان بالصين. بلغ القطر الأصلي للحلقات 228.34 مم، بينما وصل قطرها عند حدوث التلف إلى 222 مم (علماً بأن نطاق التشغيل الطبيعي يتراوح بين 228.3 مم و205 مم). تحمل الحلقات أرقام التعريف 250971 و250979. كان الضرر جسيماً؛ إذ تعرضت كلتا الحلقتين لكسور حرجة في مواقع متطابقة، مما جعلهما غير صالحتين للاستخدام.
التحقيق المنهجي — تحليل الأسباب الجذرية خماسي العوامل
العامل 1: تحليل درجة حرارة العملية
فحص التحقيق بيانات درجة حرارة الدرفلة، التي أظهرت أن درجة حرارة المعدن عند دخوله إلى منصة الدرفلة كانت تبلغ حوالي 950 درجة مئوية، وهي ضمن المواصفات التشغيلية المعتادة. وهذا ينفي احتمالية وجود أسباب متعلقة بدرجة الحرارة، مثل "الفولاذ ذي الرأس الأسود" (الفولاذ منخفض الحرارة الذي يسبب صعوبة في التلقيم) أو الحرارة المفرطة التي قد تؤدي إلى قوى درفلة غير طبيعية أو صدمة حرارية.
العامل الثاني: تحليل حمل المحرك والتيار الكهربائي
أظهرت سجلات تيار محرك التشغيل الرئيسي خلال فترة وقوع الحادث منحنياتسلسة ومستقرة، خالية من أي ارتفاعات مفاجئة أو تقلبات حادة. وقد استبعد ذلك احتمالية حدوث حالات تحميل زائد، مثل تراكم اللفائف، أو انحشار المواد، أو الدخول القسري غير الطبيعي لما يُعرف بـ "الفولاذ ذي الرأس الأسود" (وهودخول غير طبيعي يؤدي إلى تحميل زائد لحظي).
العامل 3: التحقق من وضع حلقة الدرفلة (Roll Ring) ونظام التبريد
أكد الفحص الميداني ما يلي: (1) لم تُظهر علامات تحديد موضع حلقات الدرفلة (roll rings) أي إزاحة، مما يعني عدم وجود فقدان في الضغط أو انزلاق للحلقات؛ (2) كانت معدلات الضغط والتدفق في نظام التبريد المائي ضمن المستويات الطبيعية، مع عدم وجود أي مؤشرات على نقص المياه أو آثار احتراق على أخاديد حلقات الدرفلة؛ (3) لم تُلاحظ أي آثار اصطدام داخل منصة الدرفلة قد تشير إلى تلامس غير سليم بين الحلقات. وبناءً عليه، تم استبعاد احتمالية وجود مشكلات في ضبط المعدات — مثل عدم المحاذاة، أو فقدان الضغط، أو الأضرار الناجمة عن الاصطدام — كأسباب للمشكلة.
العامل 4: تقييم جودة تصنيع الحلقات المدرفلة (Roll Rings)
كانت مجموعة حلقات الدرفلة محل الفحص من نوع "B154" والمصنوعة من كربيد التنجستن، وهي من إنتاج شركة في مقاطعة هونان. وقد أظهر فحص سطح الكسر عدم وجود شقوق واضحة أو شوائب أو عيوب تصنيعية في منطقة الكسر. كما تبين أن قطر الحلقات، البالغ 222 مم، يقع ضمن نطاق التشغيل الطبيعي (الذي يتراوح بين 205 مم و228.3 مم). علاوة على ذلك، فقد أظهرت هذه الحلقات أداءً مرضياً خلال دورات الإنتاج السابقة؛ علماً بأن عيوب الجودة التصنيعية تظهر عادةً عند الاستخدام الأولي. وبناءً على ذلك، تم استبعاد وجود عيوب في جودة مادة حلقات الدرفلة كسبب للمشكلة.
العامل 5: فحص دليل الدخول — ملاحظة حرجة
كشفت المعاينة الميدانية الدقيقة عن علامات تآكل واضحة على دليل الدخول العامل الخامس: فحص دليل الدخول — ملاحظة بالغة الأهمية (انظر الصور المرفقة). تم رصد احتكاك غير طبيعي بين الدليل وسطح حلقة الدرفلة. فعند تركيب الدليل بشكل غير صحيح أو ضبطه على نحو خاطئ، فإنه يلامس حلقة الدرفلة، مما يولد قوى ضغط هائلة وحرارة عالية. يؤدي هذا التلامس الاحتكاكي إلى إلحاق ضرر تدريجي بحلقة الدرفلة، حتى تتجاوز الإجهاداتُ الحدَّ التصميمي للمادة، مما يتسبب في حدوث كسر مفاجئ (انفجاري).
تحديد السبب الجذري — تلف حلقة الدرفلة (Roll Ring) الناجم عن الموجه (Guide)
بناءً على نتائج التحقيق الشامل وتحليل مورفولوجيا سطح الكسر (التي أظهرت سمات واضحة للبثق والانفجار — انظر الأشكال 3 و4 و5)، تبيّن أن السبب الجذري يعود إلى... حلقة دلفنة من كربيد التنجستن التركيب والضبط. يؤدي عدم محاذاة دليل الإدخال أو وضعه بشكل غير صحيح إلى احتكاك غير طبيعي مع حلقة الدرفلة. ينتج عن ذلك إجهاد ضغط مفرط وتسخين موضعي يتجاوز حدود تصميم حلقة الدرفلة، مما يؤدي إلى انفجار كارثي أثناء عملية الدرفلة.
تصنيف الحادث: تبيّن أن هذا الحادث يندرج ضمن فئة الحوادث التي يمكن تفاديها والتي تقع تحت طائلة المسؤولية؛ حيث نتجت عن ممارسات عمل غير سليمة، وليس عن عيوب في المعدات أو خلل في إجراءات العمل.
الإجراءات التصحيحية — تدابير الوقاية وتحسينات الإدارة
تحديد المسؤوليات والغرامات المالية
الطرف المسؤول الأساسي (المشغل Z): فُرضت عليه غرامة قدرها 600 يوان. المشرف على ضبط المطحنة (J): فُرضت عليه غرامة قدرها 200 يوان بموجب المسؤولية التضامنية.
تدابير تصحيحية فنية
تم تنفيذ التدابير الفنية التالية على الفور: (1) إعادة معايرة مواقع الموجهات على طول خط الدرفلة لضمان محاذاتها بدقة مع أخاديد حلقات الدرفلة؛ (2) وضع متطلبات صارمة بشأن الخلوص (المسافات الفاصلة) بين الموجهات وحلقات الدرفلة لمنع أي احتكاك ناتج عن التلامس؛ (3) إبلاغ جميع فنيي ضبط خطوط الدرفلة وإعادة تدريبهم على الإجراءات الصحيحة لتركيب الموجهات؛ (4) تنظيف خطوط الإنتاج بانتظام من قشور أكسيد الحديد والقشور المعدنية المتساقطة، مع إجراء أعمال الصيانة اللازمة.
تحسينات نظام الإدارة
تم وضع بروتوكولات إدارة جديدة، شملت ما يلي: (1) إجراء إلزامي للتحقق من الموجهات وتأكيد سلامتها عند كل عملية تغيير للدرافيل، وذلك قبل بدء الإنتاج؛ (2) تكثيف عمليات فحص الموجهات أثناء الجولات التفتيشية في وحدة الدرفلة؛ (3) تحميل مشغلي وحدة الدرفلة وفنيي الضبط مسؤولية مشتركة عن إزالة القشور المعدنية (scale) وصيانة خط الإنتاج؛ (4) اعتماد جدول زمني للفحص الدوري لجميع مكونات الموجهات.
مناقشة فنية — فهم الإجهادات في حلقات الدرفلة (Roll Rings) وأنماط فشلها
تعمل حلقات الدرفلة المصنوعة من كربيد التنجستن في مصانع إنتاج الأسلاك والقضبان عالية السرعة تحت ظروف قاسية؛ إذ تتضمن هذه الظروف سرعات درفلة عالية (تصل إلى أكثر من 100 متر في الثانية)، وأحمالاً حرارية كبيرة ناتجة عن المواد المعدنية الساخنة، بالإضافة إلى قوى شعاعية ومحورية هائلة أثناء تشكيل المعدن. ونظراً لما تتمتع به هذه المادة من صلابة عالية ومقاومة ممتازة للتآكل، فهي تُعد خياراً مثالياً لضمان دقة أبعاد المنتجات وإطالة العمر التشغيلي لأدوات الدرفلة؛ غير أن هذه الخصائص ذاتها تمنح المادة طبيعة هشة، مما يجعل الحلقات عرضة للانهيار المفاجئ في حال تعرضها لإجهادات غير طبيعية.
تُعد الأضرار الناجمة عن الموجهات إحدى آليات التلف الرئيسية لحلقات الدرفلة في عمليات الدرفلة المستمرة. فعندما تكون الموجهات غير مضبوطة بدقة، يؤدي التلامس غير الطبيعي الناتج عن ذلك إلى: (1) حدوث تركز موضعي للإجهادات عند نقطة التلامس؛ (2) توليد حرارة احتكاكية قد تتجاوز درجات حرارة التشغيل الآمنة؛ (3) إضعاف سطح حلقة الدرفلة تدريجيًا نتيجة التآكل والإجهاد الحراري؛ (4) التسبب في نهاية المطاف في نشوء الشقوق وانتشارها، مما يؤدي إلى حدوث كسر انفجاري.
ينبغي أن تتضمن برامج الصيانة الوقائية فحص ومعايرة الدليل بشكل منتظم، ومراقبة دورية لأبعاد حلقة الأسطوانة لتحليل نمط التآكل، وفحص شامل لأسطح حلقة الأسطوانة بحثًا عن أدلة على التلامس غير الطبيعي أو تغير اللون بسبب الحرارة قبل التركيب.

أفضل الممارسات — إرشادات تشغيل وصيانة الحلقات الدوارة (Roll Rings)
دليل التركيب والضبط
- تحقق دائمًا من محاذاة الموجه قبل البدء بالتشغيل؛ 2. استخدم مقاييس الفجوات (feeler gauges) للتأكد من وجود خلوص كافٍ بين الموجه وحلقة الدرفلة؛ 3. تأكد من وضع الموجه بعد أي عملية تغيير للدرافيل؛ 4. راقب ظهور أي مؤشرات على حدوث تلامس، مثل: أصوات غير معتادة، أو اهتزازات، أو ارتفاع في درجة الحرارة؛ 5. أجرِ فحصًا بصريًا للكشف عن علامات التآكل بعد كل دورة إنتاج.
مراقبة حالة حلقات الدرفلة
- افحص أسطح حلقات الدرفلة بحثاً عن أي شقوق أو كسور أو أنماط تآكل غير طبيعية قبل التركيب؛ 2. راقب تآكل القطر للتنبؤ بالوقت المناسب للاستبدال؛ 3. تحقق باستمرار من تدفق وضغط مياه التبريد؛ 4. حلل منحنيات تيار المحرك للكشف عن أي أنماط غير طبيعية قد تشير إلى وجود مشكلات محتملة؛ 5. دوّن جميع عمليات الفحص والنتائج التي تم التوصل إليها لتحليل الاتجاهات.
الأسئلة الشائعة — أسئلة متكررة حول أعطال الحلقات الدوارة (Roll Rings)
س: ما هي الأسباب الرئيسية لانفجارات حلقات الدرفلة المصنوعة من كربيد التنجستن؟
ج: تشمل الأسباب الأكثر شيوعاً ما يلي: (1) عدم محاذاة الموجهات، مما يؤدي إلى تلامس واحتكاك غير طبيعي؛ (2) الصدمة الحرارية الناتجة عن التبريد غير السليم أو التغيرات الشديدة في درجات الحرارة؛ (3) ظروف التحميل الزائد الناجمة عن عيوب في المواد أو اضطرابات في عملية التشغيل؛ (4) عيوب التصنيع، مثل الشقوق الداخلية أو الشوائب (الشوائب المعدنية أو غير المعدنية). وتُعد الأضرار الناجمة عن الموجهات -كما هو الحال في دراسة الحالة هذه- من الأسباب الرئيسية لتلف حلقات الدرفلة في عمليات الدرفلة المستمرة.
س: كيف يمكن منع حدوث انفجارات في حلقات الدرفلة (roll rings) في مصانع قضبان الأسلاك؟
أ: تتطلب الوقاية ما يلي: إجراءات صارمة لتركيب الموجهات والتحقق منها؛ ومراقبة دورية لحالة حلقات الدرفلة وتآكلها؛ والتحقق المستمر من نظام التبريد؛ ومراقبة حمل المحرك لرصد أي أنماط غير طبيعية؛ وإجراء فحص شامل قبل عمليات تغيير حلقات الدرفلة؛ وتدريب المشغلين على التعرف على المؤشرات المبكرة للأعطال المحتملة.
س: ما هي طرق الفحص التي تكشف عن تلف حلقة الدرفلة قبل حدوث انهيار كارثي؟
أ: الفحص البصري للكشف عن الشقوق السطحية، والكسور، وآثار التآكل؛ وقياس الأبعاد للتحقق من القطر والشكل الجانبي؛ والفحص بالموجات فوق الصوتية أو بالجسيمات المغناطيسية للكشف عن العيوب الداخلية؛ والتصوير الحراري لرصد أي بؤر ساخنة غير طبيعية؛ وتحليل الاهتزازات للكشف عن أي سلوك غير طبيعي للمطحنة؛ وتحليل شكل موجة تيار المحرك لرصد التغيرات في نمط الحمل.
س: لماذا تتعرض حلقات الدرفلة المصنوعة من كربيد التنجستن للتلف في نفس الموضع على كل من الحلقتين العلوية والسفلية؟
أ: يُعدُّ حدوث تلفٍ متزامنٍ في الموضع ذاته على كلٍّ من الحلقتين العلوية والسفلية علامةً مميزةً للأضرار الناجمة عن الموجه (الدليل). فعندما يكون الموجه غير محاذٍ بشكلٍ صحيح، فإنه يلامس كلاً من حلقتي الدرفلة العلوية والسفلية عند الموضع الجانبي نفسه، مما يؤدي إلى نشوء ظروف إجهادٍ متناظرةٍ تفضي إلى وقوع تلفٍ وفشلٍ في آنٍ واحدٍ وفي مواقع متطابقة.
س: ما هو العمر التشغيلي المعتاد لحلقات الدرفلة المصنوعة من كربيد التنجستن في مصانع درفلة الأسلاك والقضبان؟
ج: يختلف العمر التشغيلي بناءً على درجة المادة، وجدول الدرفلة، ودرجة حرارة المخزون، وظروف التشغيل. وفي مصانع درفلة الأسلاك عالية السرعة، يمكن لحلقات الدرفلة المصنوعة من كربيد التنجستن أن تحقق ما بين 8 إلى 15 وردية إنتاج قبل الحاجة إلى استبدالها، وذلك اعتماداً على مزيج المنتجات المحدد وممارسات التشغيل المتبعة. وتتم مراقبة معدلات التآكل من خلال إجراء قياسات دورية للأبعاد.
س: هل يمكن لعيوب الجودة في حلقات الدرفلة أن تتسبب في تعطل فوري عند بدء التشغيل؟
أ: تظهر عيوب الجودة التصنيعية عادةً أثناء الاستخدام الأولي — أي خلال دورات التشغيل الأولى (من 1 إلى 3 دورات). فعيوب مثل الشقوق الداخلية، أو التباين في درجات الصلابة، أو وجود شوائب، غالباً ما تؤدي إلى حدوث أعطال خلال فترة التشغيل التجريبي (مرحلة الترويض). أما إذا عملت حلقة الدرفلة (roll ring) بشكل طبيعي خلال دورات التشغيل الأولى ثم تعرضت للعطل بعد فترة طويلة من الخدمة، فمن غير المرجح أن تكون عيوب التصنيع هي السبب في ذلك.
س: ما الدور الذي يلعبه التبريد في منع حدوث أعطال في حلقات الدرفلة (roll rings)؟
أ: يُعدّ التبريد عاملاً حاسماً في إدارة الحرارة أثناء عملية الدرفلة. ويؤدي عدم كفاية التبريد إلى: إجهاد التمدد الحراري، وفقدان قوة المادة، وتشققات الإجهاد الحراري، والتآكل المتسارع. ويُعدّ كلٌّ من تبريد حلقات الدرفلة (قنوات المياه الداخلية) وتبريد أخاديد الدرفلة الفعال عن طريق رش الماء ضروريين للحفاظ على درجات حرارة تشغيل آمنة ومنع التلف الناتج عن الحرارة.
خاتمة — نقاط رئيسية لعمليات مصانع الدرفلة
يُظهر تحليل هذا الحادث أن حلقة كربيد التنجستنhttps://lmmrolls.com/product/tungsten-carbide-rolls/

 Arabic
 English
 Russian
 Hindi